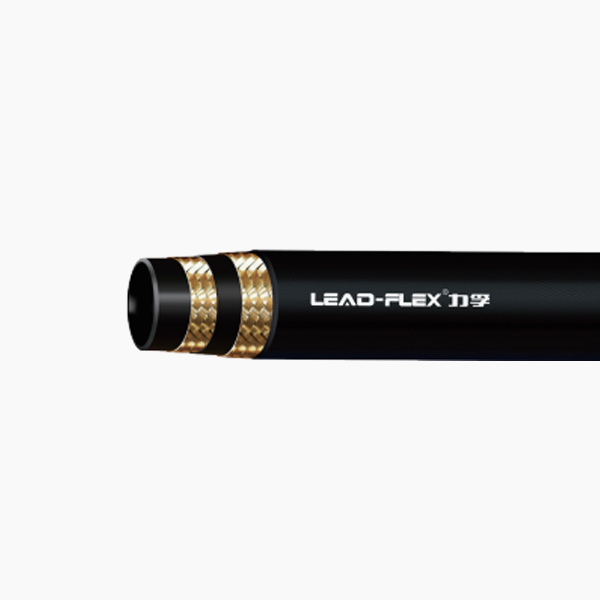
最新のモバイル機器は、ますます小型化するフレームに、より多くの油圧力を詰め込んでいます。厳しく制限されたスペースに流体送電線を配線するという困難な作業に直面することがよくあります。この高密度パッケージングは、エンジニアと技術者の両方にとって大きな課題となります。標準ホースを無理に密閉すると、悲惨な結果が生じます。ホースが早期に故障し、危険なシステム漏れが発生する危険があります。望ましくない圧力降下が頻繁に発生します。設置制限が無視された場合、メーカーは直ちに機器の保証を無効にします。私たちは、これらの要求の厳しい環境に対するより良いアプローチを見つけなければなりません。最小曲げ半径がどのように決まるかを理解する必要があります。 コンパクトな油圧ホースは、 重大なシステム障害を防ぎます。この記事では、これらの特殊な流体ラインの背後にある正確なエンジニアリングについて説明します。さまざまな補強タイプを効果的に評価する方法を学びます。また、過度の曲げによる重大な機械的リスクも調査します。これらの戦略的な配線方法を適用することで、高密度の機械が一定の圧力下でも確実に動作するようになります。
重要なポイント
定義: 最小曲げ半径とは、ホースがねじれたり、補強材にストレスを与えたり、構造的完全性を低下させたりすることなく曲げることができる最小の半径です。
コンパクトな利点: 真のコンパクトなホースは、通常、標準 SAE 相当品 (SAE 100R16 対 100R2) の最大半分の曲げ半径を提供します。
選択のトレードオフ: 単線オプションと複線オプションのどちらかを選択する場合は、柔軟性と使用圧力および耐摩耗性のバランスを取る必要があります。
設置の現実: ホースの柔軟性のみに依存するのは危険です。正しいルーティングには、多くの場合、コンパクトなホースと角度の付いた継手の組み合わせが必要です。
タイトな配線環境における最小曲げ半径の定義
エンジニアは、コンポーネントを指定する前に、柔軟性を測定する方法を正確に理解する必要があります。最小曲げ半径は、ラインが安全に耐えられる最もきついカーブを表します。この標準メトリックは、ホース曲線の内側の端から半径の中心点まで直接測定します。多くの技術者は、誤ってチューブの中心線から測定します。このよくある間違いにより、配線計算が不正確になり、アセンブリに物理的ストレスが避けられなくなります。
設計段階では動的屈曲と静的屈曲を区別する必要があります。静的曲げは固定設置に適用されます。ラインは設置後は静止したままになります。バルクヘッドやフレームの周りに配線すると、二度と動くことはありません。動的な曲げには、操作中の継続的な動きが含まれます。掘削機のアームやロボットのピボット ジョイントに流体を供給するラインを考えてください。動的アプリケーションでは、曲げ制限をより厳密に順守する必要があります。継続的に屈曲すると、摩耗が急激に加速します。
従来の標準は、現代の機械では不十分であることがよくあります。 SAE 100R1 や SAE 100R2 などの業界仕様は、標準的でかさばる設計を表しています。大きなルーティング エンベロープが必要になります。これらを SAE 100R16、100R17、100R19 などのコンパクト規格と直接比較します。これらの新しい仕様は、評価のための非常に柔軟なベースラインを確立します。必要な設置スペースを大幅に削減できます。
比較: 標準仕様とコンパクト仕様
仕様 |
タイプ |
標準的な曲げ半径 (1/2' ID) |
プライマリアプリケーションプロファイル |
SAE 100R1 |
標準 (1 線式) |
130mm |
レガシー機器、オープンルーティング |
SAE 100R2 |
標準(2線式) |
180mm |
高圧で広々とした環境 |
SAE 100R16 |
コンパクト(2線式) |
3.5インチ (90mm) |
限られたスペース、最新の機械 |
SAE 100R17 |
コンパクト(定圧) |
3.5インチ (90mm) |
高密度モバイル油圧装置 |
コンパクト油圧ホースの構造がどのように曲げ限界を変えるのか
メーカーは、柔軟なラインの内部構造を再設計して、厳密なルーティング機能を実現します。標準ラインは基本的なゴムの厚い層に依存しています。コンパクトバージョンでは、代わりに高度な合成ゴムが使用されています。変性ニトリルブタジエンゴム (NBR) や塩素化ポリエチレン (CPE) などの材料は、非常に優れた性能を発揮します。これにより、エンジニアは外径 (OD) を大幅に減らすことができます。重要な液体の適合性や温度耐性を犠牲にすることなく、よりスリムなプロファイルが得られます。
補強層は強度と柔軟性の両方を決定します。あ コンパクト編組油圧ホース。 特殊高張力鋼線を使用したこの高度な冶金技術により、メーカーはワイヤーをより密に織り込むことができます。ワイヤ層の緊密なネストにより、高い破裂圧力定格が維持されます。標準的な鋼線は、このような激しい織り方では切れたり剥がれたりする可能性があります。高張力エンジニアリングにより、極度の内部力を安全に抑えながら、ラインが鋭く曲がります。
ただし、小型設計では物理的なトレードオフの現実を認識する必要があります。外径が小さくなり、曲げ半径が狭くなると、外装の耐久性が変わります。これらの設計により、摩耗カバーが薄くなる場合があります。外側のジャケットは、物理的な擦り傷から守るために、より少ない質量を保持します。多くの場合、過酷な環境では二次保護スリーブを実装する必要があります。ナイロンバーストスリーブまたはスパイラルラップガードの追加が必要になります。薄いカバーを研磨機械のフレームから保護します。
決定段階の選択のための補強タイプの評価
正しい補強構造を選択することが、長期的な成功を左右します。システムの特定の圧力と柔軟性の要件を評価する必要があります。私たちは、意思決定段階での選択のために、これらの特殊なラインを 2 つの異なるグループに分類します。
コンパクト単線油圧ホース
あ コンパクトな単線油圧ホースは、 優れた柔軟性を備えています。編組デザインで得られる絶対的な最大の柔軟性を提供します。可能な限り最小の最小曲げ半径が達成されます。単一の高張力ワイヤ編組により、取り付け時の物理的抵抗が最小限に抑えられます。技術者は、非常に複雑な配線パスを難なく通過できます。
特定の理想的な用途にはこのタイプをお勧めします。中圧環境で優れています。リターンラインまたはパイロットラインに使用する必要があります。これらのゾーンではスペースの制約が厳しいことがよくありますが、圧力スパイクは最小限に抑えられています。一定の流れを予測どおりに処理しますが、頑丈な駆動システムに必要な強力な強度が欠けています。適切な場所に単線設計を使用することで重量が軽減され、組み立てが大幅に簡素化されます。
コンパクト2線式油圧ホース
あ コンパクトな 2 ワイヤー油圧ホースは、 極めて高い強度と緻密な配線のバランスを実現します。その柔軟性プロファイルは、標準の 2 線式オプションよりも厳密です。ただし、単線コンパクトよりもわずかに硬いままです。 2 番目の編組層により必要な剛性が追加されます。従来の標準ホースに比べて、空間的に大きな利点が得られます。
理想的な用途には、高圧システム ラインが含まれます。静油圧ドライブと重いブームシリンダーには、この構造的完全性が必要です。これらのコンポーネントは、一定作動圧力 (CWP) と厳しいルーティング角度が交差するシナリオを示します。ここでバースト圧力に妥協することはできません。この二層構造により、激しい油圧負荷がかかってもラインをしっかりと保持します。
ストレス下におけるその卓越したパフォーマンスに注目してください。単線バージョンよりもインパルスサイクルと圧力スパイクを大幅にうまく処理します。この耐久性により、最新の小型建設機械の業界標準となっています。スキッド ステアとミニ掘削機は、ほぼ完全にこれらの二重線ソリューションに依存しています。彼らは激しい圧力変動という厳しい現実にも耐えます。
曲げ半径の制限を超えることによる工学的リスク
設計された曲げ限界を超えて流体ラインを押し出すと、隠れた内部損傷が発生します。障害がすぐに確認できない場合があります。劣化は構造内部で着実に進行します。過度に曲げると、ホースの外側の曲線に深刻な引張疲労が生じます。この不自然な張力により、鋼線補強材が広がります。この分離により、柔らかいインナーチューブが露出します。高い流体圧力がゴムをこれらの小さな隙間に押し込みます。私たちはこれをマイクロ押出成形と呼んでいます。微細な押出物は最終的に破裂し、壊滅的な破裂を引き起こします。
内側のカーブでは逆の問題が同時に発生します。過度に曲げると、ここに大きな圧縮力がかかります。構造層が内側に押しつぶされます。この圧縮により、すぐにねじれが発生します。ねじれにより、通常の流体の流れが大幅に制限されます。流れが制限されると、激しい流体摩擦により局所的な熱の蓄積が引き起こされます。システムはすぐにキャビテーションやポンプの枯渇に見舞われます。ポンプは作動油が不足すると鳴き声を上げ、過熱し、最終的には自己破壊します。
曲げ制限を無視すると、インパルス寿命が短くなります。業界のテストでは、この問題に関してデータに裏付けられたコンセンサスが得られます。最小曲げ半径未満でホースを取り付けると、油圧インパルスの寿命が急激に短くなります。メーカーは、数十万回の圧力サイクルに耐えられるようラインをテストします。きつく曲げると、すべての周期的な応力が局所的な 1 点に集中します。この集中により疲労破壊が急速に加速されます。失敗した行をより頻繁に置き換えます。
仕様フレームワーク: 密閉空間用ホースの候補リスト
厳しい環境でコンポーネントを指定するには、信頼できる方法論が必要です。最初のルールは、圧力能力を実際の曲げニーズに一致させることです。極度の柔軟性が主な要件である場合は、圧力定格を過剰に指定しないでください。通常、圧力定格が高くなると、ワイヤが太くなり、柔軟性が低くなります。システムの実際のリリーフバルブ設定をホース定格に直接マッピングします。 3,000 PSI 回路に 6,000 PSI ラインが必要になることはほとんどありません。
「STAMPED」の頭字語フレームワークを適用して、すべての変数を系統的に評価します。この基準は、ルーティング エンベロープの制約に焦点を当てた特定のレンズを通して見る必要があります。
サイズ: 内径 (ID) が流量をサポートし、外径 (OD) が物理的スペースに適合することを確認します。
温度: エンジン付近の周囲熱を考慮します。狭い空間ではゴムの劣化が早くなります。
用途: 曲げが静的か動的かを識別します。
材質: 合成ゴムコンパウンドを使用する特定の油圧作動油に合わせます。
圧力: 動作圧力と予測可能なインパルススパイクに対応します。
端: 自然なホースの経路を補完する正しいフィッティング形状を選択します。
納期: 専用のコンパクト ラインと保護スリーブの入手可能性を確認します。
過度の曲げの代わりに、実績のある配線のベスト プラクティスを採用する必要があります。ホースの柔軟性に全面的に依存するのは、エンジニアリングとしては不十分です。他にも利用可能なツールがあります。
ホースを無理に回転させるのではなく、落とし込み鍛造の 45° または 90° 継手を使用してください。フィッティングはゴムにかかるストレスを軽減します。
自然な構造サポートを利用するために、機械の輪郭に平行にラインを配線します。
動作中の物理的な長さの変化を考慮します。ホースは圧力を受けると最大 4% 収縮するか、最大 2% 膨張します。この寸法変化を吸収するために十分なたるみを残してください。
動的曲げ半径に入る前にラインをしっかりとクランプします。これにより、曲げが圧着シェルに移行するのを防ぎます。
結論
最小曲げ半径は依然として厳密なエンジニアリング境界です。それは決して単なる提案ではありません。最新のコンパクトなアセンブリを指定すると、難しい空間的制約が効果的に解決されます。ただし、補強材の種類と操作圧力には細心の注意を払う必要があります。柔軟性、耐摩耗性、システム全体の強度の間の物理的なトレードオフのバランスを取る必要があります。スマートな配線方法と正しい取り付け角度に依存することで、長期的な信頼性が保証されます。
大量購入を確定する前に、特定のメーカーの寸法表を参照することをお勧めします。選択したコンポーネントの正確な外径と曲げ半径の表を確認してください。ルーティング エンベロープが信じられないほど厳しいと思われる場合は、専門家にアプリケーション エンジニアリングのレビューを依頼してください。適切な事前評価により、コストのかかるダウンタイムや現場での危険な障害が防止されます。
よくある質問
Q: 既存の取り付け済みホースの曲げ半径を正確に測定するにはどうすればよいですか?
A: 最も正確に測定するには、物理半径ゲージを使用する必要があります。あるいは、曲がったホースの内側の曲線を厚紙または型紙になぞります。そのトレースした円の半径を測定します。この測定された寸法をメーカーが公開している仕様書と直接比較して、適合性を確認してください。
Q: 温度はコンパクトホースの最小曲げ半径に影響しますか?
A: はい。低温環境では、合成エラストマーが著しく硬化します。この剛性により、安全な最小曲げ半径が効果的に増加します。冷えたホースを急激に曲げすぎると、カバーやインナーチューブが割れる危険があります。ラインを極端に動的に曲げる前に、システムが通常の動作温度に達するまで待つ必要があります。
Q: コンパクトな 2 線ホースは標準の 4 線スパイラル ホースの代わりに使用できますか?
A: この置換は、特定の基準が満たされる場合にのみ実行できます。 4 線式システムの使用圧力とインパルス サイクル要件は、高度な 2 線式コンパクト定格によって完全に満たされる必要があります。一部の一定作動圧力 (CWP) ホースはこれを実現します。変換する前に必ず破裂圧力の安全係数を確認してください。