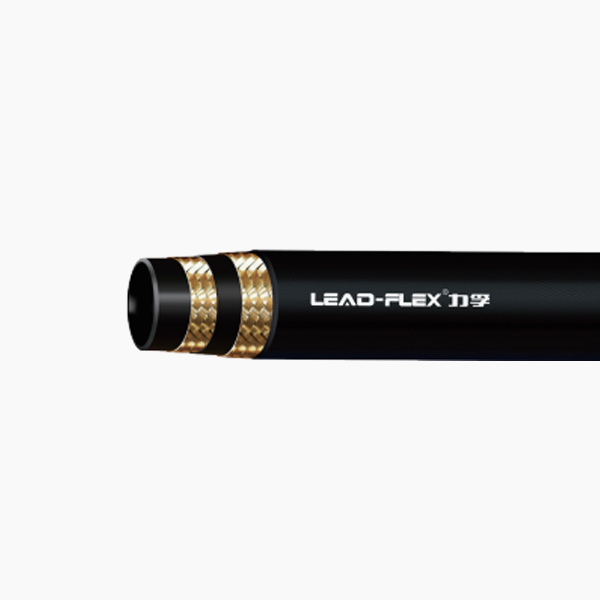
Modern mobil utrustning packar mer hydraulkraft i allt mindre ramar. Du står ofta inför den svåra uppgiften att leda vätskeledningar genom starkt begränsade utrymmen. Denna högdensitetsförpackning skapar en stor utmaning för både ingenjörer och tekniker. Att tvinga in standardslangar i täta kuvert leder till katastrofala resultat. Du riskerar för tidigt slangbrott och farliga systemläckor. Oönskade tryckfall förekommer ofta. Tillverkare kommer omedelbart att ogiltigförklara din utrustningsgaranti om installationsgränserna ignoreras. Vi måste hitta ett bättre förhållningssätt för dessa krävande miljöer. Du måste förstå hur den minsta böjradien för a Kompakt hydraulslang förhindrar katastrofala systemfel. Den här artikeln utforskar den exakta tekniken bakom dessa specialiserade vätskelinjer. Du kommer att lära dig hur du utvärderar olika förstärkningstyper effektivt. Vi kommer också att undersöka de allvarliga mekaniska riskerna med överböjning. Genom att tillämpa dessa strategiska ruttmetoder säkerställer du att ditt högdensitetsmaskineri fungerar tillförlitligt under konstant tryck.
Nyckel takeaways
Definition: Minsta böjradie är den minsta radie som en slang kan böja utan att böjas, belasta armeringen eller minska strukturell integritet.
Kompakt fördel: Äkta kompakta slangar ger vanligtvis upp till halva böjradien av standard SAE-ekvivalenter (t.ex. SAE 100R16 vs. 100R2).
Valkompromisser: Flexibilitet måste balanseras mot arbetstryck och nötningsbeständighet när man väljer mellan enkel- och dubbeltrådsalternativ.
Installationsverklighet: Att enbart förlita sig på slangflexibilitet är en risk; korrekt dragning kräver ofta en kombination av kompakta slangar och vinklade kopplingar.
Definiera minsta böjningsradie i snäva routingmiljöer
Ingenjörer måste förstå exakt hur vi mäter flexibilitet innan de specificerar komponenter. Den minsta böjradien representerar den snävare kurva en linje säkert kan uthärda. Du mäter detta standardmått från insidan av slangkurvan direkt till mittpunkten av radien. Många tekniker mäter av misstag från rörets mittlinje. Detta vanliga misstag leder till felaktiga routingberäkningar och oundviklig fysisk stress på monteringen.
Du måste skilja på dynamisk och statisk böjning under designfasen. En statisk böj gäller för en fast installation. Linjen förblir stationär när den väl har installerats. Du dirigerar den runt ett skott eller ram, och den rör sig aldrig igen. En dynamisk böj innebär kontinuerlig rörelse under drift. Tänk på vätskeledningarna som matar en grävmaskinsarm eller en robotsvängled. Dynamiska applikationer kräver striktare överensstämmelse med böjgränser. Kontinuerlig böjning accelererar slitaget exponentiellt.
Äldre standarder kommer ofta till korta i moderna maskiner. Branschspecifikationer som SAE 100R1 och SAE 100R2 representerar standard, skrymmande konstruktioner. De kräver stora routingkuvert. Vi kontrasterar dessa direkt mot kompakta standarder som SAE 100R16, 100R17 och 100R19. Dessa nyare specifikationer skapar en mycket flexibel baslinje för utvärdering. De låter dig minska det nödvändiga installationsutrymmet avsevärt.
Jämförelse: Standard kontra kompakta specifikationer
Specifikation
Typ
Typisk böjradie (1/2' ID)
Primär applikationsprofil
SAE 100R1
Standard (1-tråd)
5,1 tum (130 mm)
Äldre utrustning, öppen rutt
SAE 100R2
Standard (2-trådar)
7,1 tum (180 mm)
Högtrycks, rymliga miljöer
SAE 100R16
Kompakt (2-tråds)
3,5 tum (90 mm)
Trånga utrymmen, moderna maskiner
SAE 100R17
Kompakt (konstant tryck)
3,5 tum (90 mm)
Mobil hydraulik med hög densitet
Hur anatomin hos en kompakt hydraulslang ändrar böjgränser
Tillverkare designar om den interna strukturen hos flexibla linjer för att uppnå snäva routingmöjligheter. Standardlinjer förlitar sig på tjocka lager av basgummi. Kompakta versioner använder istället avancerade syntetiska gummin. Material som modifierat nitrilbutadiengummi (NBR) eller klorerad polyeten (CPE) presterar exceptionellt bra. De tillåter ingenjörer att minska ytterdiametern (OD) avsevärt. Du får en smalare profil utan att offra vital vätskekompatibilitet eller temperaturbeständighet.
Förstärkningsskiktet dikterar både styrka och flexibilitet. A kompakt flätad hydraulslang använder specialiserad höghållfast ståltråd. Denna avancerade metallurgi gör att tillverkaren kan väva trådarna närmare varandra. Tätare kapsling av trådlagren upprätthåller höga sprängtrycksklasser. Standard ståltråd skulle knäckas eller separeras under sådan aggressiv vävning. Teknik med hög draghållfasthet säkerställer att linjen böjs skarpt samtidigt som den på ett säkert sätt innehåller extrema inre krafter.
Vi måste dock erkänna den fysiska avvägningen av mindre mönster. En minskad OD och en snävare böjradie förändrar den yttre hållbarheten. Dessa mönster resulterar ibland i tunnare slitageskydd. Ytterjackan håller mindre massa för att skydda mot fysisk skrapning. Du måste ofta implementera sekundär skyddshylsa i tuffa miljöer. Nylonbristhylsor eller spiralskydd blir nödvändiga tillägg. De skyddar det tunnare höljet från nötande maskinramar.
Utvärdera förstärkningstyper för val av beslutsstadium
Att välja rätt förstärkningsstruktur avgör långsiktig framgång. Du måste utvärdera de specifika tryck- och flexibilitetskraven för ditt system. Vi kategoriserar dessa specialiserade linjer i två distinkta grupper för val i beslutsstadiet.
Kompakt enkeltrådig hydraulslang
A kompakt entrådig hydraulslang erbjuder en anmärkningsvärd flexibilitetsprofil. Det ger den absoluta maximala flexibiliteten som finns i flätade mönster. Du uppnår lägsta möjliga lägsta böjradie. Den enda höghållfasta trådflätan minimerar det fysiska motståndet under installationen. Tekniker kan sno den genom mycket komplexa ruttvägar utan ansträngning.
Vi rekommenderar denna typ för specifika idealapplikationer. Den utmärker sig i medeltrycksmiljöer. Du bör använda den för returlinjer eller pilotlinjer. Utrymmesbegränsningar är ofta allvarliga i dessa zoner, men tryckspikar förblir minimala. Den hanterar konstant flöde förutsägbart men saknar den rena råstyrkan som behövs för tunga drivsystem. Att använda en entrådsdesign på rätt plats sparar vikt och förenklar monteringen drastiskt.
Kompakt tvåtrådig hydraulslang
A kompakt tvåtrådig hydraulslang balanserar extrem styrka och tät dragning. Dess flexibilitetsprofil är tightare än vanliga tvåtrådsalternativ. Den förblir dock något styvare än entrådskompaktor. Det andra flätade lagret ger nödvändig styvhet. Du får fortfarande betydande rumsliga fördelar jämfört med äldre standardslangar.
Den idealiska applikationen involverar högtryckssystemledningar. Hydrostatiska drivningar och tunga bomcylindrar kräver denna strukturella integritet. Dessa komponenter presenterar scenarier där konstant arbetstryck (CWP) och svåra routingvinklar skär varandra. Du kan inte kompromissa med sprängtrycket här. Denna konstruktion med två lager håller linjen stadigt under intensiv hydraulisk belastning.
Lägg märke till dess exceptionella prestanda under stress. Den hanterar impulscykler och tryckspikar betydligt bättre än versioner med en tråd. Denna hållbarhet gör den till industristandard för modern kompakt anläggningsutrustning. Minilastare och minigrävare är nästan helt beroende av dessa dubbeltrådslösningar. De överlever den hårda verkligheten med aggressiva tryckfluktuationer.
De tekniska riskerna med att överskrida böjradiegränserna
Att trycka en vätskeledning förbi dess konstruerade böjgräns orsakar dolda inre skador. Du kanske inte ser felet omedelbart. Nedbrytningen sker stadigt inuti strukturen. Överböjning introducerar kraftig dragutmattning på den yttre kurvan av slangen. Ståltrådsarmeringen sprids isär under denna onaturliga spänning. Denna separation exponerar det mjuka innerröret. Högt vätsketryck trycker gummit genom dessa små luckor. Vi kallar detta mikroextrudering. Mikrosträngsprutningar brister så småningom, vilket resulterar i en katastrofal explosion.
Det motsatta problemet uppstår samtidigt på den inre kurvan. Överböjning applicerar här massiva kompressionskrafter. De strukturella skikten krossas inåt. Denna kompression orsakar omedelbar kinking. En kink begränsar det normala vätskeflödet drastiskt. Begränsat flöde inducerar lokal värmeuppbyggnad på grund av intensiv vätskefriktion. Ditt system lider snabbt av kavitation eller pumpsvält. Pumpar gnäller, överhettas och förstör så småningom sig själva när de svälter på hydraulvätska.
Att ignorera böjgränser garanterar en förkortad impulslivslängd. Branschtester ger en datastödd konsensus i denna fråga. Installation av en slang med mindre än sin minsta böjradie minskar exponentiellt dess hydrauliska impulslivslängd. Tillverkare testar linjer för att klara hundratusentals tryckcykler. En snäv böj fokuserar all den cykliska stressen på en enda lokaliserad punkt. Denna koncentration accelererar utmattningsfel snabbt. Du ersätter misslyckade rader mycket oftare.
Specifikationsramverk: Shortlisting slangar för trånga utrymmen
Du behöver en pålitlig metodik för att specificera komponenter i trånga miljöer. Den första regeln är att anpassa tryckkapaciteten till faktiska böjbehov. Överspecificera inte tryckklasser om extrem flexibilitet är ditt primära krav. Ett högre tryckvärde innebär vanligtvis tjockare tråd och mindre flexibilitet. Kartlägg systemets faktiska övertrycksventilinställningar direkt till slangens klassificering. Du behöver sällan en 6 000 PSI-linje för en 3 000 PSI-krets.
Vi använder akronymramverket 'STAMPED' för att metodiskt utvärdera varje variabel. Du måste titta på detta kriterium genom en specifik lins fokuserad på routing-envelopprestriktioner.
Storlek: Se till att både den inre diametern (ID) stöder flödeshastigheten och att den yttre diametern (OD) passar det fysiska utrymmet.
Temperatur: Ta hänsyn till omgivande värme nära motorer, som bryter ner gummi snabbare i trånga utrymmen.
Användning: Identifiera om böjningen är statisk eller dynamisk.
Material: Matcha den syntetiska gummiblandningen till den specifika hydraulvätskan som används.
Tryck: Ta emot drifttryck och förutsägbara impulsspikar.
Endar: Välj rätt passform för att komplettera den naturliga slangbanan.
Leverans: Bekräfta tillgängligheten av specialiserade kompakta linjer och skyddshylsor.
Du bör använda beprövade bästa praxis för routing som ett alternativ till överböjning. Att helt lita på slangflexibilitet är dålig teknik. Du har andra verktyg tillgängliga.
Använd fallsmidda 45° eller 90° kopplingar istället för att tvinga en slang att göra en omöjlig sväng. Beslag tar bort stressen från gummit.
Dra linjer parallellt med maskinens konturer för att utnyttja naturligt strukturellt stöd.
Faktor i fysiska längdförändringar under drift. Slangar kan dra ihop sig med upp till 4 % eller expandera upp till 2 % under tryck. Lämna tillräckligt slack för att absorbera denna dimensionsförskjutning.
Spänn fast linjerna säkert innan de går in i en dynamisk böjradie. Detta förhindrar att böjningen migrerar in i krimpskalet.
Slutsats
Minsta böjradie förblir en strikt teknisk gräns. Det är aldrig bara ett förslag. Att specificera en modern kompakt enhet löser svåra rumsliga begränsningar effektivt. Det kräver dock exakt uppmärksamhet på armeringstyper och arbetstryck. Du måste balansera de fysiska avvägningarna mellan flexibilitet, nötningsbeständighet och övergripande systemstyrka. Att förlita sig på smarta ruttrutiner och korrekta monteringsvinklar garanterar långsiktig tillförlitlighet.
Vi rekommenderar att du konsulterar specifika tillverkarmåtttabeller innan du slutför din bulkanskaffning. Granska de exakta OD- och böjradietabellerna för dina valda komponenter. Kontakta specialister för en applikationsteknisk granskning om ditt routingkuvert verkar omöjligt snävt. Korrekt utvärdering i förväg förhindrar kostsamma stillestånd och farliga fältfel.
FAQ
F: Hur mäter jag exakt böjradien för en befintlig installerad slang?
S: Du bör använda en fysisk radiemätare för den mest exakta mätningen. Alternativt kan du spåra den inre kurvan av den böjda slangen på en bit kartong eller mall. Mät radien för den spårade cirkeln. Jämför denna uppmätta dimension direkt med tillverkarens publicerade specifikationer för att verifiera överensstämmelse.
F: Påverkar temperaturen den minsta böjradien för en kompakt slang?
A: Ja. Kalla miljöer styvar syntetiska elastomerer avsevärt. Denna styvhet ökar effektivt den säkra minsta böjradien. Du riskerar att spricka locket eller innerslangen om du böjer en kall slang för kraftigt. Du måste låta systemet nå normal driftstemperatur innan du utsätter linjer för extrem dynamisk böjning.
F: Kan en kompakt tvåtrådsslang ersätta en vanlig fyrtrådig spiralslang?
S: Du kan endast byta ut om specifika kriterier är uppfyllda. Arbetstrycket och impulscykelkraven för fyrtrådssystemet måste till fullo uppfyllas av den avancerade tvåtrådiga kompaktklassen. Vissa slangar med konstant arbetstryck (CWP) uppnår detta. Kontrollera alltid sprängtryckssäkerhetsfaktorer innan konvertering.