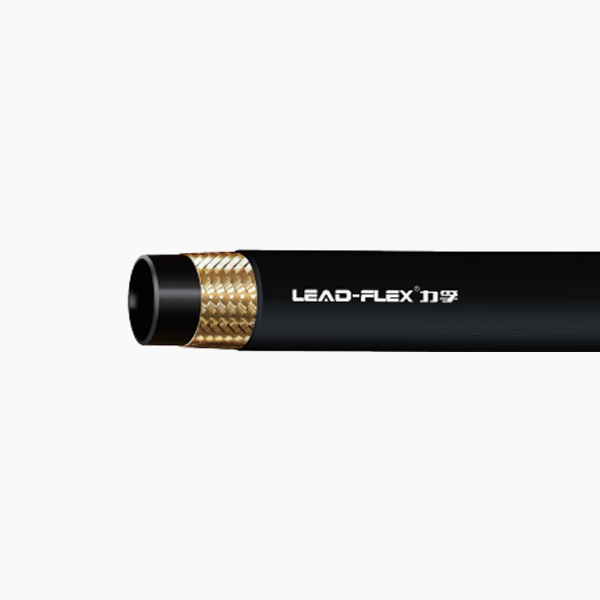
إن استبدال أو تركيب خرطوم هيدروليكي ليس أبدًا لعبة تخمين. يمكن لجزء من البوصة من سوء التقدير أن يؤدي إلى انفجارات كارثية. كما أنه يؤدي إلى انخفاض شديد في ضغط النظام ويجبر الماكينات على عدم الاتصال بالإنترنت. تتطلب أنظمة السوائل دقة مطلقة لتجنب التسربات الخطيرة ذات الضغط العالي.
ربما تقوم بتوجيه نظام طاقة سائل جديد تمامًا. أو ربما تقوم فقط باستبدال مجموعة فاشلة واحدة. يضمن القياس الدقيق مقعد التركيبات الخاص بك بشكل صحيح في كل مرة. يضمن الحجم الدقيق أيضًا أن يحافظ الخرطوم على السلامة الهيكلية المطلقة تحت ضغط التشغيل الأقصى.
يوفر هذا الدليل إطارًا محددًا خطوة بخطوة لقياس الخطوط الهيدروليكية بشكل صحيح. نحن نفرق بعناية بين الطول الإجمالي وطول القطع. سوف تتعلم في النهاية كيفية التحقق من أحجام الشرطة الدقيقة لإجراء عملية شراء دقيقة وخالية من المخاطر.
الوجبات السريعة الرئيسية
القطر الداخلي (ID) يحدد التدفق: قم دائمًا بقياس المعرف لتحديد 'حجم اللوحة' الصحيح ومنع ارتفاع درجة حرارة النظام أو فقدان الضغط.
OAL مقابل طول القطع: يشمل الطول الإجمالي (OAL) التركيبات، بينما يطرح طول القطع عوامل قطع التركيب لتحديد الخرطوم الفعلي المطلوب.
نصف قطر الانحناء غير قابل للتفاوض: يجب أن يأخذ القياس الدقيق في الاعتبار الحد الأدنى لنصف قطر الانحناء؛ يؤدي التوجيه بإحكام شديد إلى تدهور تقوية الأسلاك ويضمن الفشل المبكر.
الأدوات الدقيقة مهمة: اعتمد على الفرجار الرقمي وأجهزة قياس الخيوط المتخصصة بدلاً من أشرطة القياس القياسية لقياسات القطر الخارجي والتركيب.
التكلفة التشغيلية لقياس الخرطوم غير الصحيح
عدم كفاءة النظام
تعمل الخراطيم الصغيرة الحجم على تقييد تدفق السوائل على الفور. يؤدي هذا التقييد إلى زيادة سرعة السوائل بشكل ملحوظ داخل الخط. السرعة العالية تخلق احتكاكًا هائلاً على طول الأنبوب الداخلي. يؤدي الاحتكاك مباشرة إلى ارتفاع درجة حرارة النظام. يفقد الزيت المحموم خصائص التشحيم الأساسية بسرعة. غالبًا ما تتعرض المضخات للتجويف في ظل هذه الظروف المقيدة. التجويف يدمر مكونات المضخة الداخلية مع مرور الوقت. يجب عليك مطابقة متطلبات التدفق الدقيقة للحفاظ على كفاءة النظام.
فشل التجميع المبكر
الخراطيم المقطوعة بشكل قصير للغاية تتحمل الضغط المحوري الشديد. إنهم يسحبون بعنف ضد التركيبات عند الضغط عليها. يمكن أن تنكمش الخراطيم بنسبة تصل إلى 4% تحت ضغط العمل الأقصى. هذا الانكماش الدراماتيكي يمزق التركيبات مباشرة من الخرطوم. يؤدي التوتر المحوري أيضًا إلى تدهور تقوية السلك الداخلي. إننا نرى باستمرار إخفاقات سابقة لأوانها مرتبطة مباشرة بالتوتر. يجب عليك دائمًا دمج الركود الكافي لامتصاص صدمات الضغط.
مخاطر التوجيه
يؤدي قطع الخراطيم لفترة طويلة إلى حدوث مشكلات تشغيلية مختلفة تمامًا. يتم تعليقها بشكل فضفاض وتفرك على إطارات الآلة المعدنية. يؤدي هذا الركود الإضافي إلى تآكل شديد للغطاء الخارجي. تقوية الأسلاك المكشوفة تصدأ وتفشل بسرعة. كما أن الخطوط الطويلة تنكمش بسهولة أثناء تشغيل الماكينة. فهي تلتقط بسهولة مكونات الآلات المتحركة. سوف يتمزق الخط الملتصق على الفور تحت القوة الميكانيكية.
مخاطر السلامة والامتثال
الخطوط المقاسة بشكل غير صحيح تسبب حوادث خطيرة في مكان العمل. تنفجر التجميعات المتعرجة بشكل سيء بعنف تحت الحمل. تظل هذه الانفجارات غير المتوقعة هي السبب الرئيسي لإصابات حقن السوائل ذات الضغط العالي. تتطلب إصابات الحقن تدخلًا جراحيًا متخصصًا وفوريًا. تؤدي الخطوط الممزقة أيضًا إلى حدوث انسكابات نفطية بيئية هائلة. تصدر الهيئات التنظيمية غرامات باهظة للتلوث البيئي الذي يمكن الوقاية منه. القياس الدقيق يحمي بشكل أساسي القوى العاملة لديك وسجل الامتثال الخاص بك.
تعتمد صناعة الطاقة السائلة بشكل كامل على نظام Dash Size. يقوم هذا النظام بتوحيد أحجام الخراطيم عالميًا. شرطة واحدة تمثل واحد على السادس عشر من البوصة. على سبيل المثال، حجم -4 يساوي 4/16، أو 1/4 بوصة. الحجم A-8 يُترجم إلى 8/16 أو 1/2 بوصة. يمكنك تحديد حجم الشرطة عن طريق قياس القطر الداخلي (ID). استخدم الفرجار الرقمي لقياس المعرف بدقة. يضمن المعرف الصحيح مطابقة دقيقة لحجم السائل. إن حجم بطاقة الهوية الصغيرة جدًا يخلق حرارة خطيرة. يؤدي وجود معرف كبير جدًا إلى تقليل استجابة النظام.
القطر الخارجي (OD)
القطر الخارجي (OD) يحدد توافق الطويق والتركيب. يجب عليك قياس OD بدقة لتحديد غلاف التجعيد الصحيح. لن يؤدي الطويق غير المتطابق إلى تأمين التركيب بشكل صحيح. غالبًا ما نقوم بمقارنة خراطيم SAE 100R1 القياسية بالبدائل الحديثة. أ يوفر الخرطوم الهيدروليكي ذو السلك الواحد المدمج ميزة واضحة هنا. تتميز الخراطيم المدمجة بأغطية خارجية أرق بكثير. إنها تسمح بمساحات توجيه أكثر إحكامًا داخل حجرات المحرك المزدحمة. إنهم يحققون ذلك دون التضحية بأقصى درجات الضغط. تحقق دائمًا من OD قبل محاولة أي إجراء تجعيد.
الطول الكلي (OAL)
يمثل الطول الإجمالي (OAL) الامتداد الإجمالي للتجميع النهائي. إنها المسافة الدقيقة من الطرف الأقصى لأحد التركيبات إلى الطرف الأقصى للآخر. التركيبات المستقيمة سهلة القياس من الحافة إلى الحافة. تتطلب التركيبات الزاوية نهجًا مختلفًا تمامًا. يجب عليك قياس التركيبات الزاوية في منتصف سطح الختم. يضمن قياس النقطة المركزية هذا التثبيت الدقيق على الجهاز. إن تجاهل هذه القاعدة يضمن أن التجميع الجديد الخاص بك لن يكون مناسبًا.
الجدول المرجعي لحجم الصناعة
حجم داش
المكافئ الكسري (بوصة)
القطر الداخلي النموذجي (مم)
-4
1/4'
6.4 ملم
-6
3/8'
9.5 ملم
-8
1/2'
12.7 ملم
-10
5/8 بوصة
15.9 ملم
-12
3/4'
19.0 ملم
-16
1'
25.4 ملم
خطوة بخطوة: حساب OAL مقابل طول القطع
الخطوة 1: تحديد الطول الإجمالي المطلوب (OAL)
قم بتوجيه حبل قياس مرن على طول المسار الفعلي الدقيق على الجهاز.
اتبع الخطوط الطبيعية لإطار الماكينة بعناية.
قم بدمج الركود اللازم لاستيعاب الحركة الميكانيكية المنتظمة.
أضف بدل طول بنسبة 4% خصيصًا لتقلص الضغط.
حدد نقاط النهاية القصوى حيث سيتم توصيل التركيبات بالمنافذ.
قم بقياس الحبل على سطح مستوٍ للعثور على إجمالي OAL المطلوب.
الخطوة 2: تحديد عامل قطع التركيب (البعد C)
عامل القطع هو قياس حاسم للتجمعات المخصصة. إنه يمثل طول التركيب الممتد إلى ما بعد نهاية الخرطوم الخام. ينطبق هذا فقط عندما يتم تجعيد التركيب بالكامل. يجب عليك مراعاة هذا الطول الإضافي لتجنب جعل التجميع طويلاً جدًا. يوفر المصنعون أبعاد C محددة لكل نمط مناسب.
استخدم هذه الصيغة الدقيقة للعثور على علامة القطع الفعلية الخاصة بك: طول القطع = OAL - (عامل القطع أ + عامل القطع ب).
على سبيل المثال، تخيل أن حجم OAL الخاص بك هو 50 بوصة. يحتوي التركيب A على عامل قطع يبلغ 1 بوصة. يحتوي التركيب B على عامل قطع يبلغ 1.5 بوصة. تطرح 2.5 بوصة من 50. طول القطع الدقيق هو 47.5 بوصة. تحقق دائمًا من هذه العوامل باستخدام أوراق البيانات الفنية.
الخطوة 3: حساب الزاوية والاتجاه
تتطلب التركيبات ذات الزوايا محاذاة جسدية دقيقة قبل العقص. لنفترض أنك تستخدم مرفقين بزاوية 90 درجة على خط واحد. يجب عليك قياس زاوية اتجاههم بالنسبة لبعضهم البعض. عادة ما يعبر الفنيون عن هذه الزاوية بالدرجات. يفرض عليك التوجيه السيئ تحريف الخرطوم أثناء التثبيت. التواء يدمر السلامة الهيكلية ل خرطوم هيدروليكي مضفر . يمكن أن يؤدي الالتواء بمقدار 7 درجات فقط إلى تقليل عمر التجميع بنسبة 90%. استخدم خط الطباشير على طول الغطاء الخارجي لتتبع المحاذاة. قم بتأمين التركيبات في ملزمة للحفاظ على الزاوية الصحيحة أثناء التجعيد.
تقييم نصف قطر الانحناء وبدلات التوجيه
تحديد الحد الأدنى لنصف قطر الانحناء
الحد الأدنى لنصف قطر الانحناء هو الحد المادي المطلق. إنه يمثل أصغر نصف قطر يمكن للخرطوم التعامل معه بأمان. يؤدي الانحناء بعد هذا الحد الحرج إلى حدوث التصاق فوري. يؤدي الالتواء إلى تسطيح الأنبوب الداخلي وتقييد التدفق. كما أنه يشدد بشدة على تعزيز جديلة السلك الواحد. تمتد الأسلاك الفولاذية على المنحنى الخارجي. إنهم يتجمعون معًا على المنحنى الداخلي. يضمن هذا التشويه التعب المعدني السريع. قم دائمًا بالرجوع إلى مواصفات الشركة المصنعة لمعرفة الحد الأدنى لنصف قطر الانحناء. لا تخمن هذا المقياس أبدًا.
أفضل ممارسات التوجيه
يعمل التوجيه الصحيح على إطالة عمر نظام الطاقة السائل الخاص بك بشكل كبير. اتبع هذه الإرشادات الصناعية التي أثبتت جدواها:
تجنب ثني الخط مباشرة خلف التركيب المعدني.
اسمح بطول مستقيم لا يقل عن 1.5 مرة من القطر الخارجي للخرطوم عند الاتصال.
استخدم محولات فولاذية مناسبة لمنع الانحناءات الحادة.
قم بتركيب تركيبات كتلة بزاوية 90 درجة للتعامل مع الزوايا الضيقة بشكل نظيف.
قم بتأمين المسافات الطويلة باستخدام المشابك المعزولة لمنع تلف الاهتزاز.
خطوط الطريق موازية لخطوط الماكينة لتوفير حماية أفضل.
قياس التطبيقات الديناميكية مقابل التطبيقات الثابتة
تتطلب التطبيقات الديناميكية اهتمامًا إضافيًا أثناء مرحلة القياس. تتحرك الأسطوانات والأذرع الهيدروليكية بشكل مستمر أثناء التشغيل. يجب عليك إضافة فترة ركود دقيقة لاستيعاب هذا النطاق الكامل للحركة. قم بقياس الطول المطلوب في كل من المواضع الممتدة بالكامل والمنسحبة بالكامل. التطبيقات الثابتة أبسط بكثير. إنها تتطلب فقط تراخي انكماش الضغط القياسي. لا تضيف طولًا زائدًا إلى الخطوط الثابتة. الطول الزائد لا يؤدي إلا إلى مخاطر التآكل غير الضرورية.
تحديد القائمة المختصرة واختيار الخرطوم الهيدروليكي المضفر المناسب
مطابقة المواصفات للتطبيق
يجب عليك التأكد من أن الخرطوم المقاس يلبي جميع متطلبات النظام. تحقق من الحدود القصوى لضغط التشغيل بعناية. يجب أن يتجاوز معدل الخرطوم أعلى ارتفاع ضغط للنظام. التحقق من متطلبات درجة الحرارة المحددة للسائل الهيدروليكي. بعض السوائل الاصطناعية تكون ساخنة للغاية. مرجع لمعايير التصنيع العالمية مثل ISO وSAE وDIN. اختر دائمًا شخصًا حسن السمعة خرطوم هيدروليكي مجدول بسلك واحد لتطبيقات الضغط القياسية. مطابقة المواصفات المناسبة تمنع حدوث أعطال فادحة في الحقل.
تغطية متطلبات المواد
قم بتقييم البيئة التشغيلية الخاصة بك بدقة قبل الشراء. ابحث عن كثب عن مخاطر التآكل الشديدة. تحقق من التعرض المستمر للأشعة فوق البنفسجية في الهواء الطلق. تقييم وجود المواد الكيميائية الصناعية القاسية. حدد ما إذا كان الغطاء المطاطي الصناعي القياسي يناسب احتياجاتك. في بعض الأحيان، تحتاج إلى غطاء فائق المقاومة للتآكل بدلاً من ذلك. تستخدم الأغطية عالية التآكل مزيجًا من البوليمرات المتخصصة. هذه الأغطية القوية تلغي الحاجة إلى أكمام واقية ثانوية. إنها توفر وقتًا كبيرًا أثناء التثبيت النهائي.
معايير تقييم البائع
إن اختيار المورد المناسب لا يقل أهمية عن القياس بشكل صحيح. ابحث عن موردي التصنيع ذوي الشفافية الكاملة. ويجب عليهم تقديم أوراق بيانات فنية واضحة ويمكن الوصول إليها (TDS). اطلب منهم مخططات دقيقة للأبعاد C لجميع تجهيزاتهم. اطلب التجميعات التي تم اختبارها على دفعات لضمان السلامة المثلى. يقوم البائعون الموثوقون بإجراء اختبارات نبضية منتظمة على منتجاتهم. يتحقق اختبار النبض من المتانة طويلة المدى في ظل تغيرات الضغط السريعة. تجنب البائعين الذين يرفضون مشاركة مواصفات التجعيد التفصيلية.
خاتمة
يشكل القياس الدقيق الأساس الحقيقي لنظام آمن وموثوق. تتطلب المكونات الهيدروليكية المانعة للتسرب دقة مطلقة في كل خطوة. إن إتقان الأقطار الداخلية وعوامل القطع وفيزياء التوجيه يعمل بشكل فعال على تخفيف فترات التوقف المكلفة. إن التجميع المُقاس بشكل صحيح ينجو بسهولة من بيئات التشغيل القاسية.
نوصي باستشارة متخصص معتمد في طاقة السوائل اليوم. يجب عليك دائمًا استخدام مخططات حجم الشركة المصنعة قبل قطع أي مخزون كبير. تحقق من جميع قياساتك المادية مرتين قبل طلب مجموعات مجعدة مخصصة. الدقة اليوم تمنع الفشل الكارثي غدًا.
التعليمات
س: كيف يمكنني قياس خرطوم هيدروليكي منتفخ أو تالف؟
ج: لا تقيس الجزء التالف إذا كان ممتدًا أو مشوهًا. قم بقياس مسار التوجيه الدقيق على الجهاز بدلاً من ذلك. بدلا من ذلك، قم بتجميع القطع المكسورة على سطح مستو. يساعدك هذا في تقدير الطول الإجمالي الأصلي (OAL). تأكد دائمًا من التحقق من أبعاد C للتركيبات المرفقة قبل قطع المخزون البديل.
س: هل يمكنني استخدام تركيبات أي علامة تجارية على خرطوم هيدروليكي مجدول بسلك واحد؟
ج: لا. إن خلط الخراطيم والعلامات التجارية المناسبة يلغي الضمان على الفور. كما أنه يشكل خطرا شديدا على السلامة. تختلف سماكة الجدار ومواصفات التجعيد بشكل كبير حسب الشركة المصنعة. استخدم دائمًا التركيبات المعتمدة بشكل صريح للعلامة التجارية المحددة للخراطيم الخاصة بك لضمان تجعيد آمن وخالي من التسرب تحت أقصى ضغط للنظام.
س: ما هو مقدار الطول الذي يجب أن أضيفه لمراعاة انكماش الخرطوم تحت الضغط؟
ج: تنطبق هنا قاعدة الصناعة العامة. السماح بانكماش يصل إلى 4% في الطول الإجمالي. يجب عليك أيضًا حساب ما يصل إلى 2٪ من الاستطالة. يحدث هذا التغيير في الأبعاد عندما يصل الخرطوم إلى الحد الأقصى لضغط العمل. تأكد دائمًا من أن القياس النهائي يتضمن ارتخاءً كافيًا لمنع الإجهاد المحوري.