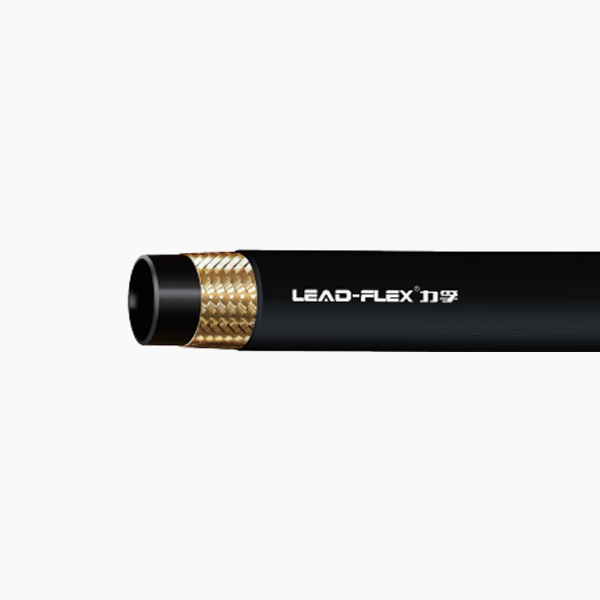
Ang pagpapalit o pag-install ng hydraulic hose ay hindi kailanman isang laro ng paghula. Ang isang maliit na bahagi ng isang pulgada sa maling pagkalkula ay maaaring humantong sa mga sakuna na blowout. Nag-trigger din ito ng matinding pagbaba ng presyon ng system at pinipilit offline ang makinarya. Ang mga sistema ng likido ay humihiling ng ganap na katumpakan upang maiwasan ang mga mapanganib, mataas na presyon na pagtagas.
Maaaring niruruta mo ang isang ganap na bagong fluid power system. O, maaaring pinapalitan mo lang ang isang nabigong pagpupulong. Tinitiyak ng tumpak na pagsukat na tama ang upuan ng iyong mga kabit sa bawat pagkakataon. Tinitiyak din ng tumpak na sukat na ang hose ay nagpapanatili ng ganap na integridad ng istruktura sa ilalim ng peak operating pressure.
Ang gabay na ito ay nagbibigay ng tiyak, sunud-sunod na balangkas para sa wastong pagsukat ng hydraulic lines. Maingat naming pinag-iiba ang kabuuang haba at haba ng hiwa. Sa huli, matututunan mo kung paano i-verify ang eksaktong mga laki ng gitling para sa tumpak, walang panganib na pagkuha.
Mga Pangunahing Takeaway
Inside Diameter (ID) ang nagdidikta ng daloy: Palaging sukatin ang ID upang matukoy ang tamang 'Dash Size' at maiwasan ang overheating ng system o pagkawala ng pressure.
OAL vs. Cut Length: Kasama sa Overall Length (OAL) ang mga fitting, habang ang Cut Length ay ibinabawas ang fitting cut-off factor para matukoy ang aktwal na hose na kinakailangan.
Ang radius ng liko ay hindi napag-uusapan: Ang tumpak na pagsukat ay dapat isaalang-alang ang pinakamababang radius ng liko; ang masyadong mahigpit na pagruruta ay nagpapababa sa reinforcement ng wire at ginagarantiyahan ang maagang pagkabigo.
Mahalaga ang mga tool sa katumpakan: Umasa sa mga digital calipers at mga espesyal na thread gauge kaysa sa karaniwang mga sukat ng tape para sa OD at mga sukat na angkop.
Ang Gastos sa Pagpapatakbo ng Maling Pagsukat ng Hose
Mga Kakulangan sa Sistema
Pinipigilan kaagad ng mga maliit na hose ang daloy ng likido. Ang paghihigpit na ito ay nagpapataas ng tuluy-tuloy na bilis sa loob ng linya. Ang mataas na bilis ay lumilikha ng napakalaking alitan sa kahabaan ng inner tube. Ang alitan ay direktang humahantong sa sobrang pag-init ng system. Ang sobrang init na langis ay mabilis na nawawala ang mahahalagang katangian ng pagpapadulas. Ang mga bomba ay kadalasang nakakaranas ng cavitation sa ilalim ng mga pinaghihigpitang kondisyong ito. Sinisira ng cavitation ang mga panloob na bahagi ng bomba sa paglipas ng panahon. Dapat mong itugma ang eksaktong mga kinakailangan sa daloy upang mapanatili ang kahusayan ng system.
Pagkabigo ng Premature Assembly
Ang mga hose na pinutol ay masyadong maikli ay nagtitiis ng matinding axial stress. Marahas silang humihila laban sa mga kabit kapag may presyon. Ang mga hose ay maaaring magkontrata ng hanggang 4% sa ilalim ng pinakamataas na presyon ng pagtatrabaho. Ang dramatikong pag-urong na ito ay napunit ang mga kabit mula mismo sa hose. Ang pag-igting ng axial ay nagpapababa din sa panloob na pagpapalakas ng kawad. Palagi kaming nakakakita ng mga napaaga na pagkabigo na direktang nauugnay sa tensyon. Dapat mong palaging isama ang sapat na malubay upang masipsip ang mga shock sa presyon.
Mga Panganib sa Pagruruta
Ang mga hose na pinutol ng masyadong mahaba ay lumilikha ng ganap na magkakaibang mga problema sa pagpapatakbo. Nakabitin ang mga ito at kuskusin ang mga metal na frame ng makina. Ang sobrang malubay na ito ay nag-aanyaya ng matinding exterior cover abrasion. Ang nakalantad na wire reinforcement ay mabilis na kinakalawang at nabigo. Ang mahahabang linya ay madaling kumikislap sa panahon ng pagpapatakbo ng makina. Madali silang mahuli sa mga gumagalaw na bahagi ng makinarya. Ang isang nahuli na linya ay mapupunit kaagad sa ilalim ng mekanikal na puwersa.
Mga Panganib sa Kaligtasan at Pagsunod
Ang hindi wastong pagsukat ng mga linya ay nagdudulot ng matinding aksidente sa lugar ng trabaho. Ang mahinang crimped assemblies ay pumutok nang marahas sa ilalim ng load. Ang mga hindi inaasahang blowout na ito ay nananatiling pangunahing sanhi ng mga pinsala sa high-pressure fluid injection. Ang mga pinsala sa iniksyon ay nangangailangan ng agarang, espesyal na interbensyon sa operasyon. Ang mga ruptured lines ay nag-trigger din ng napakalaking pagtapon ng langis sa kapaligiran. Ang mga regulatory body ay naglalabas ng mabigat na multa para sa maiiwasang kontaminasyon sa kapaligiran. Ang tumpak na pagsukat ay pangunahing pinoprotektahan ang iyong manggagawa at ang iyong talaan ng pagsunod.
Ang industriya ng fluid power ay ganap na umaasa sa Dash Size system. Ang sistemang ito ay nag-standardize ng mga sukat ng hose sa buong mundo. Ang isang solong gitling ay kumakatawan sa isang-labing-anim ng isang pulgada. Halimbawa, ang laki ng -4 ay katumbas ng 4/16, o 1/4 pulgada. Ang laki ng A -8 ay isinasalin sa 8/16, o 1/2 pulgada. Tinutukoy mo ang laki ng gitling sa pamamagitan ng pagsukat sa diameter sa loob (ID). Gumamit ng mga digital calipers upang sukatin ang ID nang tumpak. Tinitiyak ng wastong ID ang tumpak na pagtutugma ng dami ng likido. Ang masyadong maliit na ID ay lumilikha ng mapanganib na init. Ang sobrang laki ng isang ID ay nakakabawas sa pagtugon ng system.
Labas na Diameter (OD)
Ang panlabas na diameter (OD) ay nagdidikta ng ferrule at angkop na pagkakatugma. Dapat mong sukatin nang tumpak ang OD upang piliin ang tamang crimp shell. Ang hindi tugmang ferrule ay hindi kailanman mase-secure nang maayos ang fitting. Madalas naming ihambing ang karaniwang SAE 100R1 hose sa mga modernong alternatibo. A Ang compact single wire hydraulic hose ay nagbibigay ng natatanging kalamangan dito. Ang mga compact na hose ay nagtatampok ng mas manipis na mga panlabas na takip. Pinapayagan nila ang mas mahigpit na mga puwang sa pagruruta sa loob ng masikip na mga compartment ng engine. Nakamit nila ito nang hindi sinasakripisyo ang pinakamataas na rating ng presyon. Palaging i-verify ang OD bago subukan ang anumang crimping procedure.
Pangkalahatang Haba (OAL)
Ang Pangkalahatang Haba (OAL) ay kumakatawan sa kabuuang span ng natapos na pagpupulong. Ito ang eksaktong distansya mula sa sukdulang dulo ng isang angkop sa sukdulang dulo ng isa. Ang mga straight fitting ay simple upang sukatin ang gilid sa gilid. Ang mga angled fitting ay ganap na nangangailangan ng ibang diskarte. Dapat mong sukatin ang mga angled fitting sa gitna ng sealing surface. Tinitiyak ng pagsukat ng center-point na ito ang tumpak na pag-install sa makina. Ang pagwawalang-bahala sa panuntunang ito ay ginagarantiyahan na ang iyong bagong pagpupulong ay hindi magkasya.
Talaan ng Sanggunian sa Sukat ng Industriya
Laki ng Dash
Fractional Equivalent (pulgada)
Karaniwang Panloob na Diameter (mm)
-4
1/4'
6.4 mm
-6
3/8'
9.5 mm
-8
1/2'
12.7 mm
-10
5/8'
15.9 mm
-12
3/4'
19.0 mm
-16
1'
25.4 mm
Step-by-Step: Pagkalkula ng OAL vs. Cut Length
Hakbang 1: Tukuyin ang Kinakailangang Pangkalahatang Haba (OAL)
Iruta ang isang nababaluktot na lubid sa pagsukat sa eksaktong pisikal na landas sa kagamitan.
Maingat na sundin ang mga natural na contour ng frame ng makina.
Isama ang kinakailangang slack upang mapaunlakan ang regular na mekanikal na paggalaw.
Magdagdag ng 4% na allowance sa haba partikular para sa pag-urong ng presyon.
Markahan ang mga matinding dulo kung saan ang mga kabit ay magkokonekta sa mga port.
Sukatin ang lubid sa isang patag na ibabaw upang mahanap ang iyong kabuuang kinakailangang OAL.
Hakbang 2: Tukuyin ang Fitting Cut-Off Factor (C-Dimension)
Ang cut-off factor ay isang kritikal na pagsukat para sa mga custom na assemblies. Kinakatawan nito ang haba ng fitting na lumalampas sa hilaw na dulo ng hose. Nalalapat lamang ito sa sandaling ganap na crimped ang fitting. Dapat mong isaalang-alang ang dagdag na haba na ito upang maiwasang maging masyadong mahaba ang pagpupulong. Nagbibigay ang mga tagagawa ng mga partikular na C-dimension para sa bawat angkop na istilo.
Gamitin ang tumpak na formula na ito upang mahanap ang iyong aktwal na marka ng pagputol: Cut Length = OAL - (Cut-Off Factor A + Cut-Off Factor B).
Halimbawa, isipin na ang iyong OAL ay 50 pulgada. Ang Fitting A ay may 1-inch cut-off factor. Ang Fitting B ay may 1.5-inch cut-off factor. Ibawas mo ang 2.5 pulgada mula sa 50. Ang iyong eksaktong haba ng hiwa ay 47.5 pulgada. Palaging i-verify ang mga salik na ito gamit ang mga teknikal na data sheet.
Hakbang 3: Account para sa Anggulo at Oryentasyon
Ang mga angled fitting ay nangangailangan ng maingat na pisikal na pagkakahanay bago mag-crimping. Ipagpalagay na gumamit ka ng dalawang 90-degree na siko sa isang linya. Dapat mong sukatin ang anggulo ng oryentasyon nila sa isa't isa. Karaniwang ipinapahayag ng mga technician ang anggulong ito sa mga degree. Ang hindi magandang oryentasyon ay pinipilit kang i-twist ang hose sa panahon ng pag-install. Sinisira ng twisting ang integridad ng istruktura ng a Tinirintas na Hydraulic Hose . Ang isang 7-degree na twist lamang ay maaaring mabawasan ang tagal ng pagpupulong ng 90%. Gumamit ng linya ng chalk sa panlabas na takip upang subaybayan ang pagkakahanay. I-secure ang mga kabit sa isang vise upang mapanatili ang tamang anggulo sa panahon ng crimp.
Pagsusuri ng Bend Radius at Mga Allowance sa Pagruruta
Pagtukoy sa Minimum Bend Radius
Ang minimum na radius ng bend ay isang ganap na pisikal na limitasyon. Kinakatawan nito ang pinakamaliit na radius na ligtas na mahawakan ng hose. Ang paglampas sa kritikal na limitasyong ito ay nagdudulot ng agarang kinking. Kinking flattens ang panloob na tubo at pinipigilan ang daloy. Mabigat din nitong idiniin ang solong wire braid reinforcement. Ang mga wire na bakal ay umaabot sa labas ng curve. Magkasama sila sa loob ng curve. Ang pagbaluktot na ito ay ginagarantiyahan ang mabilis na pagkapagod ng metal. Palaging sumangguni sa detalye ng tagagawa para sa minimum na radius ng bend. Huwag kailanman hulaan ang sukatan na ito.
Mga Pinakamahuhusay na Kasanayan sa Pagruruta
Ang wastong pagruruta ay nagpapalawak ng buhay ng iyong fluid power system nang husto. Sundin ang mga napatunayang alituntunin sa industriya na ito:
Iwasang baluktot ang linya kaagad sa likod ng metal fitting.
Payagan ang isang tuwid na haba ng hindi bababa sa 1.5 beses ang hose OD sa mismong koneksyon.
Gumamit ng naaangkop na mga adaptor ng bakal upang maiwasan ang matalim na liko.
Mag-install ng 90-degree na block fitting para malinis ang mga masikip na sulok.
Secure long run gamit ang insulated clamps para maiwasan ang vibration damage.
Mga linya ng ruta na kahanay sa mga contour ng makina para sa mas mahusay na proteksyon.
Pagsukat para sa Dynamic vs. Static na Application
Ang mga dynamic na application ay nangangailangan ng karagdagang pansin sa panahon ng yugto ng pagsukat. Ang mga silindro at hydraulic boom ay patuloy na nagsasalita habang tumatakbo. Dapat kang magdagdag ng tumpak na slack upang mapaunlakan ang buong hanay ng paggalaw. Sukatin ang kinakailangang haba sa parehong ganap na pinalawig at ganap na binawi na mga posisyon. Ang mga static na application ay mas simple. Nangangailangan lamang sila ng karaniwang pressure-contraction slack. Huwag magdagdag ng labis na haba sa mga static na linya. Ang labis na haba ay lumilikha lamang ng hindi kinakailangang mga panganib sa abrasion.
Shortlisting at Pagpili ng Tamang Braided Hydraulic Hose
Pagtutugma ng Specs sa Application
Dapat mong tiyakin na ang sinusukat na hose ay nakakatugon sa lahat ng kinakailangan ng system. Suriin nang mabuti ang pinakamataas na limitasyon ng operating pressure. Ang rating ng hose ay dapat lumampas sa pinakamataas na pressure spike ng system. I-verify ang mga tiyak na kinakailangan sa temperatura ng hydraulic fluid. Ang ilang mga sintetikong likido ay tumatakbo nang napakainit. Sumangguni sa mga pandaigdigang pamantayan sa pagmamanupaktura tulad ng ISO, SAE, at DIN. Laging pumili ng isang kagalang-galang single wire braided hydraulic hose para sa standard pressure applications. Pinipigilan ng wastong pagtutugma ng pagtutugma ang mga sakuna na field failure.
Mga Kinakailangan sa Materyal na Pabalat
Masusing suriin ang iyong kapaligiran sa pagpapatakbo bago bumili. Tingnang mabuti ang mga matinding panganib sa abrasion. Suriin ang patuloy na pagkakalantad sa UV sa labas. Suriin ang pagkakaroon ng malupit na mga kemikal na pang-industriya. Tukuyin kung ang isang karaniwang sintetikong takip ng goma ay gumagana para sa iyong mga pangangailangan. Minsan, kailangan mo na lang ng ultra-abrasion-resistant na takip. Ang mga takip na may mataas na abrasion ay gumagamit ng mga espesyal na pinaghalong polimer. Ang mga matigas na takip na ito ay nag-aalis ng pangangailangan para sa mga pangalawang proteksiyon na manggas. Makakatipid sila ng makabuluhang oras sa huling pag-install.
Pamantayan sa Pagsusuri ng Vendor
Ang pagpili ng tamang supplier ay kasinghalaga ng pagsukat ng tama. Maghanap ng ganap na transparent na mga supplier ng pagmamanupaktura. Dapat silang magbigay ng malinaw, naa-access na mga teknikal na data sheet (TDS). Hilingin sa kanila ang eksaktong C-dimension na mga chart para sa lahat ng kanilang mga kabit. Humingi ng mga batch-tested na assemblies upang matiyak ang pinakamainam na kaligtasan. Ang mga mapagkakatiwalaang vendor ay nagsasagawa ng regular na impulse testing sa kanilang mga produkto. Ang impulse testing ay nagpapatunay ng pangmatagalang tibay sa ilalim ng mabilis na pagbabago ng presyon. Iwasan ang mga vendor na tumangging magbahagi ng mga detalyadong detalye ng crimp.
Konklusyon
Ang tumpak na pagsukat ay bumubuo sa tunay na pundasyon ng isang ligtas, maaasahang sistema. Ang mga haydrolika na walang leak ay nangangailangan ng ganap na katumpakan sa bawat hakbang. Ang pag-master ng inside diameters, cut-off factor, at routing physics ay aktibong nagpapagaan ng magastos na downtime. Ang isang maayos na nasusukat na pagpupulong ay madaling makaligtas sa malupit na kapaligiran sa pagpapatakbo.
Inirerekomenda namin ang pagkonsulta sa isang certified fluid power specialist ngayon. Dapat mong palaging gamitin ang mga chart ng sizing ng manufacturer bago mag-cut ng anumang maramihang stock. I-verify ang lahat ng iyong pisikal na sukat nang dalawang beses bago mag-order ng mga custom-crimped assemblies. Pinipigilan ng katumpakan ngayon ang malaking kabiguan bukas.
FAQ
T: Paano ko susukatin ang nabugbog o nasira na hydraulic hose?
A: Huwag sukatin ang nasirang seksyon kung ito ay nakaunat o nadeform. Sukatin ang eksaktong routing path sa makina sa halip. Bilang kahalili, tipunin ang mga sirang piraso sa isang patag na ibabaw. Tinutulungan ka nitong tantyahin ang orihinal na kabuuang haba (OAL). Palaging tiyaking i-verify mo ang mga C-dimension ng mga kalakip na fitting bago putulin ang kapalit na stock.
T: Maaari ba akong gumamit ng anumang mga kabit ng tatak sa isang wire braided hydraulic hose?
A: Hindi. Ang paghahalo ng hose at fitting na mga tatak ay mawawalan ng garantiya kaagad. Nagdudulot din ito ng matinding panganib sa kaligtasan. Ang kapal ng pader at mga detalye ng crimp ay malaki ang pagkakaiba-iba ayon sa tagagawa. Palaging gumamit ng mga fitting na tahasang cross-certified para sa iyong partikular na brand ng hose upang magarantiya ang isang secure, walang tagas na crimp sa ilalim ng pinakamataas na presyon ng system.
Q: Gaano karaming haba ang dapat kong idagdag sa account para sa hose contraction sa ilalim ng pressure?
A: Nalalapat dito ang pangkalahatang tuntunin sa industriya. Payagan ang hanggang 4% na contraction sa kabuuang haba. Dapat mo ring isaalang-alang ang hanggang 2% na pagpahaba. Ang pagbabagong ito ng dimensyon ay nangyayari kapag naabot ng hose ang pinakamataas na presyon ng pagtatrabaho nito. Palaging tiyakin na ang iyong panghuling pagsukat ay may kasamang sapat na malubay upang maiwasan ang axial stress.