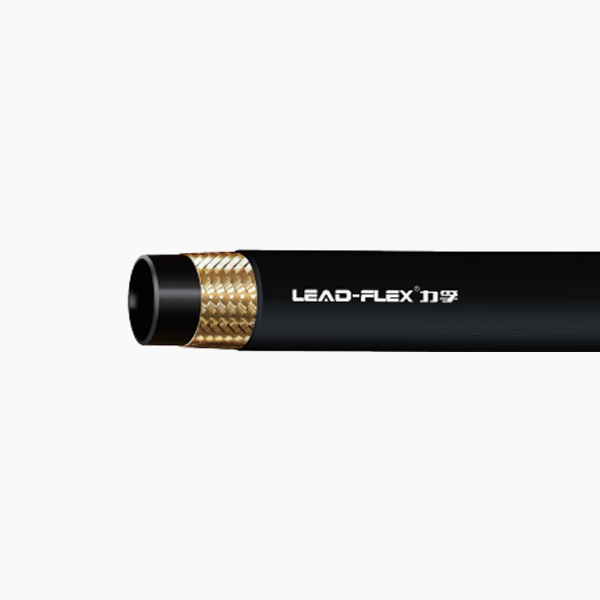
हाइड्रोलिक नली को बदलना या स्थापित करना कभी भी अनुमान लगाने का खेल नहीं है। गलत आकलन में एक इंच का अंश भी विनाशकारी विस्फोट का कारण बन सकता है। यह गंभीर सिस्टम दबाव में गिरावट को भी ट्रिगर करता है और मशीनरी को ऑफ़लाइन कर देता है। खतरनाक, उच्च दबाव वाले रिसाव से बचने के लिए द्रव प्रणालियाँ पूर्ण सटीकता की मांग करती हैं।
हो सकता है कि आप एक पूरी तरह से नई तरल ऊर्जा प्रणाली का रूटिंग कर रहे हों। या, हो सकता है कि आप केवल एक विफल असेंबली को प्रतिस्थापित कर रहे हों। सटीक माप यह सुनिश्चित करता है कि आपकी फिटिंग हर बार सही ढंग से बैठे। सटीक आकार यह भी गारंटी देता है कि नली अधिकतम परिचालन दबाव के तहत पूर्ण संरचनात्मक अखंडता बनाए रखती है।
यह मार्गदर्शिका हाइड्रोलिक लाइनों को ठीक से मापने के लिए एक निश्चित, चरण-दर-चरण रूपरेखा प्रदान करती है। हम समग्र लंबाई और कट लंबाई के बीच सावधानीपूर्वक अंतर करते हैं। आप अंततः सीखेंगे कि सटीक, जोखिम-मुक्त खरीद के लिए सटीक डैश आकारों को कैसे सत्यापित किया जाए।
चाबी छीनना
अंदर का व्यास (आईडी) प्रवाह को निर्देशित करता है: सही 'डैश आकार' निर्धारित करने और सिस्टम को ओवरहीटिंग या दबाव हानि को रोकने के लिए हमेशा आईडी को मापें।
ओएएल बनाम कट लंबाई: कुल लंबाई (ओएएल) में फिटिंग शामिल है, जबकि कट लंबाई आवश्यक वास्तविक नली निर्धारित करने के लिए फिटिंग कट-ऑफ कारकों को घटा देती है।
मोड़ त्रिज्या पर कोई समझौता नहीं किया जा सकता: सटीक माप में न्यूनतम मोड़ त्रिज्या का ध्यान रखना चाहिए; बहुत कसकर रूट करने से तार सुदृढीकरण ख़राब हो जाता है और शीघ्र विफलता की गारंटी मिलती है।
परिशुद्धता उपकरण मायने रखते हैं: ओडी और फिटिंग माप के लिए मानक टेप उपायों के बजाय डिजिटल कैलीपर्स और विशेष थ्रेड गेज पर भरोसा करें।
गलत नली माप की परिचालन लागत
सिस्टम अक्षमताएँ
छोटे आकार के होज़ द्रव प्रवाह को तुरंत प्रतिबंधित कर देते हैं। यह प्रतिबंध लाइन के अंदर द्रव वेग को काफी बढ़ा देता है। उच्च वेग आंतरिक ट्यूब के साथ अत्यधिक घर्षण पैदा करता है। घर्षण सीधे तौर पर सिस्टम के अधिक गर्म होने की ओर ले जाता है। ज़्यादा गर्म तेल आवश्यक चिकनाई गुणों को तेजी से खो देता है। इन प्रतिबंधित परिस्थितियों में पंप अक्सर गुहिकायन का अनुभव करते हैं। गुहिकायन समय के साथ आंतरिक पंप घटकों को नष्ट कर देता है। सिस्टम दक्षता बनाए रखने के लिए आपको सटीक प्रवाह आवश्यकताओं का मिलान करना होगा।
समयपूर्व असेंबली विफलता
बहुत छोटी कटी हुई नलियां अत्यधिक अक्षीय तनाव सहन करती हैं। दबाव पड़ने पर वे फिटिंग के खिलाफ हिंसक रूप से खींचते हैं। अधिकतम कामकाजी दबाव में होसेस 4% तक सिकुड़ सकती है। यह नाटकीय संकुचन नली से सीधे फिटिंग को फाड़ देता है। अक्षीय तनाव आंतरिक तार सुदृढीकरण को भी ख़राब करता है। हम लगातार असामयिक विफलताओं को सीधे तनाव से जोड़कर देखते हैं। आपको दबाव के झटकों को अवशोषित करने के लिए हमेशा पर्याप्त स्लैक शामिल करना चाहिए।
रूटिंग खतरे
बहुत लंबे समय तक काटे गए होसेस पूरी तरह से अलग परिचालन समस्याएं पैदा करते हैं। वे ढीले लटकते हैं और धातु मशीन फ्रेम के खिलाफ रगड़ते हैं। यह अतिरिक्त ढीलापन गंभीर बाहरी आवरण घर्षण को आमंत्रित करता है। उजागर तार सुदृढीकरण जल्दी से जंग खा जाता है और विफल हो जाता है। मशीन संचालन के दौरान लंबी लाइनें भी आसानी से मुड़ जाती हैं। वे चलती हुई मशीनरी के घटकों को आसानी से पकड़ लेते हैं। पकड़ी गई रेखा यांत्रिक बल के तहत तुरंत टूट जाएगी।
सुरक्षा और अनुपालन जोखिम
अनुचित तरीके से मापी गई लाइनें कार्यस्थल पर गंभीर दुर्घटनाओं का कारण बनती हैं। खराब रूप से सिकुड़ी हुई असेंबलियाँ लोड के तहत हिंसक रूप से फट जाती हैं। ये अप्रत्याशित विस्फोट उच्च दबाव वाले द्रव इंजेक्शन की चोटों का प्रमुख कारण बने हुए हैं। इंजेक्शन की चोटों के लिए तत्काल, विशेष सर्जिकल हस्तक्षेप की आवश्यकता होती है। टूटी हुई लाइनें बड़े पैमाने पर पर्यावरणीय तेल रिसाव का कारण भी बनती हैं। रोकथाम योग्य पर्यावरण प्रदूषण के लिए नियामक निकाय भारी जुर्माना जारी करते हैं। सटीक माप मूल रूप से आपके कार्यबल और आपके अनुपालन रिकॉर्ड की सुरक्षा करता है।
द्रव ऊर्जा उद्योग पूरी तरह से डैश साइज़ सिस्टम पर निर्भर करता है। यह प्रणाली विश्व स्तर पर नली के आकार को मानकीकृत करती है। एक एकल डैश एक इंच के सोलहवें हिस्से का प्रतिनिधित्व करता है। उदाहरण के लिए, -4 आकार 4/16 या 1/4 इंच के बराबर होता है। A -8 आकार का अनुवाद 8/16, या 1/2 इंच होता है। आप आंतरिक व्यास (आईडी) को मापकर डैश का आकार निर्धारित करते हैं। आईडी को सटीक रूप से मापने के लिए डिजिटल कैलीपर्स का उपयोग करें। उचित आईडी सटीक द्रव मात्रा मिलान सुनिश्चित करती है। आईडी का बहुत छोटा होना खतरनाक गर्मी पैदा करता है। आईडी का बहुत बड़ा होना सिस्टम की प्रतिक्रियाशीलता को कम कर देता है।
बाहरी व्यास (ओडी)
बाहरी व्यास (ओडी) सामी और फिटिंग अनुकूलता निर्धारित करता है। सही क्रिम्प शेल का चयन करने के लिए आपको OD को सटीक रूप से मापना होगा। एक बेमेल सामी फिटिंग को कभी भी ठीक से सुरक्षित नहीं करेगा। हम अक्सर मानक SAE 100R1 होसेस की तुलना आधुनिक विकल्पों से करते हैं। ए कॉम्पैक्ट सिंगल वायर हाइड्रोलिक नली यहां एक विशिष्ट लाभ प्रदान करती है। कॉम्पैक्ट होसेस में काफी पतले बाहरी आवरण होते हैं। वे भीड़-भाड़ वाले इंजन डिब्बों के अंदर तंग मार्ग स्थान की अनुमति देते हैं। वे अधिकतम दबाव रेटिंग का त्याग किए बिना इसे हासिल करते हैं। किसी भी क्रिम्पिंग प्रक्रिया का प्रयास करने से पहले हमेशा ओडी को सत्यापित करें।
कुल लंबाई (OAL)
कुल लंबाई (ओएएल) तैयार असेंबली की कुल अवधि का प्रतिनिधित्व करती है। यह एक फिटिंग के अंतिम छोर से दूसरे के अंतिम छोर तक की सटीक दूरी है। सीधी फिटिंग को किनारे से किनारे तक मापना आसान है। एंगल्ड फिटिंग के लिए पूरी तरह से एक अलग दृष्टिकोण की आवश्यकता होती है। आपको सीलिंग सतह के केंद्र में कोणीय फिटिंग को मापना चाहिए। यह केंद्र-बिंदु माप मशीन पर सटीक स्थापना सुनिश्चित करता है। इस नियम की अनदेखी इस बात की गारंटी देती है कि आपकी नई असेंबली फिट नहीं होगी।
उद्योग आकार संदर्भ तालिका
डैश का आकार
भिन्नात्मक समतुल्य (इंच)
विशिष्ट आंतरिक व्यास (मिमी)
-4
1/4'
6.4 मिमी
-6
3/8'
9.5 मिमी
-8
1/2'
12.7 मिमी
-10
5/8'
15.9 मिमी
-12
3/4'
19.0 मिमी
-16
1'
25.4 मिमी
चरण-दर-चरण: ओएएल बनाम कट लंबाई की गणना करना
चरण 1: आवश्यक कुल लंबाई (OAL) निर्धारित करें
उपकरण पर सटीक भौतिक पथ के साथ एक लचीली मापने वाली रस्सी को रूट करें।
मशीन फ्रेम की प्राकृतिक आकृति का ध्यानपूर्वक पालन करें।
नियमित यांत्रिक गति को समायोजित करने के लिए आवश्यक ढीलापन शामिल करें।
दबाव संकुचन के लिए विशेष रूप से 4% लंबाई भत्ता जोड़ें।
चरम अंतिम बिंदुओं को चिह्नित करें जहां फिटिंग बंदरगाहों से जुड़ेगी।
अपने कुल आवश्यक ओएएल का पता लगाने के लिए एक सपाट सतह पर रस्सी को मापें।
चरण 2: फिटिंग कट-ऑफ फैक्टर (सी-आयाम) की पहचान करें
कट-ऑफ़ फ़ैक्टर कस्टम असेंबली के लिए एक महत्वपूर्ण माप है। यह कच्चे नली के सिरे से आगे तक फैली फिटिंग की लंबाई को दर्शाता है। यह तभी लागू होता है जब फिटिंग पूरी तरह से सिकुड़ जाती है। असेंबली को बहुत लंबा बनाने से बचने के लिए आपको इस अतिरिक्त लंबाई का ध्यान रखना होगा। निर्माता प्रत्येक फिटिंग शैली के लिए विशिष्ट सी-आयाम प्रदान करते हैं।
अपने वास्तविक काटने के निशान को खोजने के लिए इस सटीक सूत्र का उपयोग करें: कट लंबाई = ओएएल - (कट-ऑफ फैक्टर ए + कट-ऑफ फैक्टर बी).
उदाहरण के लिए, कल्पना करें कि आपका OAL 50 इंच है। फिटिंग ए में 1 इंच का कट-ऑफ फैक्टर है। फिटिंग बी में 1.5 इंच का कट-ऑफ फैक्टर है। आप 50 में से 2.5 इंच घटाते हैं। आपकी सटीक कट लंबाई 47.5 इंच है। तकनीकी डेटा शीट का उपयोग करके हमेशा इन कारकों को सत्यापित करें।
चरण 3: कोण और अभिविन्यास का ध्यान रखें
कोणीय फिटिंग को समेटने से पहले सावधानीपूर्वक शारीरिक संरेखण की आवश्यकता होती है। मान लीजिए कि आप एक ही लाइन पर दो 90-डिग्री कोहनियों का उपयोग करते हैं। आपको एक दूसरे के सापेक्ष उनके अभिविन्यास कोण को मापना चाहिए। तकनीशियन आमतौर पर इस कोण को डिग्री में व्यक्त करते हैं। खराब ओरिएंटेशन आपको इंस्टॉलेशन के दौरान नली को मोड़ने के लिए मजबूर करता है। घुमाव की संरचनात्मक अखंडता को बर्बाद कर देता है ब्रेडेड हाइड्रोलिक नली . मात्र 7 डिग्री का मोड़ असेंबली जीवनकाल को 90% तक कम कर सकता है। संरेखण को ट्रैक करने के लिए बाहरी आवरण के साथ एक चॉक लाइन का उपयोग करें। क्रिम्प के दौरान सही कोण बनाए रखने के लिए फिटिंग को एक वाइस में सुरक्षित करें।
बेंड रेडियस और रूटिंग भत्ते का मूल्यांकन
न्यूनतम मोड़ त्रिज्या को परिभाषित करना
न्यूनतम मोड़ त्रिज्या एक पूर्ण भौतिक सीमा है। यह उस सबसे छोटे दायरे का प्रतिनिधित्व करता है जिसे नली सुरक्षित रूप से संभाल सकती है। इस महत्वपूर्ण सीमा से आगे झुकने से तुरंत झटका लगता है। किंकिंग आंतरिक ट्यूब को चपटा कर देती है और प्रवाह को प्रतिबंधित कर देती है। यह सिंगल वायर ब्रैड सुदृढीकरण पर भी भारी जोर देता है। स्टील के तार बाहरी मोड़ पर खिंचे हुए हैं। वे अंदर के मोड़ पर एक साथ गुच्छित होते हैं। यह विकृति तेजी से धातु की थकान की गारंटी देती है। न्यूनतम मोड़ त्रिज्या के लिए हमेशा निर्माता विनिर्देश का संदर्भ लें। इस मीट्रिक का अनुमान कभी न लगाएं.
रूटिंग सर्वोत्तम अभ्यास
उचित रूटिंग आपके द्रव विद्युत प्रणाली के जीवन को काफी हद तक बढ़ा देती है। इन सिद्ध उद्योग दिशानिर्देशों का पालन करें:
धातु की फिटिंग के ठीक पीछे की लाइन को मोड़ने से बचें।
कनेक्शन पर नली OD की कम से कम 1.5 गुना सीधी लंबाई की अनुमति दें।
तेज मोड़ों को रोकने के लिए उपयुक्त स्टील एडाप्टर का उपयोग करें।
तंग कोनों को साफ़-साफ़ संभालने के लिए 90-डिग्री ब्लॉक फिटिंग स्थापित करें।
कंपन क्षति को रोकने के लिए इंसुलेटेड क्लैंप का उपयोग करके लंबे समय तक चलने को सुरक्षित रखें।
बेहतर सुरक्षा के लिए मशीन की रूपरेखा के समानांतर रूट लाइनें।
गतिशील बनाम स्थैतिक अनुप्रयोगों के लिए मापन
माप चरण के दौरान गतिशील अनुप्रयोगों पर अतिरिक्त ध्यान देने की आवश्यकता होती है। ऑपरेशन के दौरान सिलेंडर और हाइड्रोलिक बूम लगातार मुखर होते रहते हैं। आपको गति की इस पूरी श्रृंखला को समायोजित करने के लिए सटीक स्लैक जोड़ना होगा। आवश्यक लंबाई को पूरी तरह से विस्तारित और पूरी तरह से पीछे की स्थिति में मापें। स्थैतिक अनुप्रयोग बहुत सरल हैं। उन्हें केवल मानक दबाव-संकुचन शिथिलता की आवश्यकता होती है। स्थिर रेखाओं में अत्यधिक लंबाई न जोड़ें. अधिक लंबाई केवल अनावश्यक घर्षण जोखिम पैदा करती है।
सही ब्रेडेड हाइड्रोलिक नली को शॉर्टलिस्ट करना और चुनना
एप्लिकेशन से विशिष्टताओं का मिलान
आपको यह सुनिश्चित करना होगा कि मापी गई नली सभी सिस्टम आवश्यकताओं को पूरा करती है। अधिकतम परिचालन दबाव सीमा की सावधानीपूर्वक जाँच करें। नली की रेटिंग सिस्टम के उच्चतम दबाव स्पाइक से अधिक होनी चाहिए। हाइड्रोलिक द्रव की विशिष्ट तापमान आवश्यकताओं को सत्यापित करें। कुछ सिंथेटिक तरल पदार्थ अत्यधिक गर्म होते हैं। आईएसओ, एसएई और डीआईएन जैसे वैश्विक विनिर्माण मानकों का संदर्भ लें। हमेशा किसी प्रतिष्ठित व्यक्ति का चयन करें सिंगल वायर ब्रेडेड हाइड्रोलिक नली । मानक दबाव अनुप्रयोगों के लिए उचित विनिर्देशन मिलान विनाशकारी क्षेत्र विफलताओं को रोकता है।
सामग्री आवश्यकताओं को कवर करें
खरीदारी से पहले अपने परिचालन परिवेश का अच्छी तरह आकलन करें। अत्यधिक घर्षण जोखिमों को बारीकी से देखें। बाहर निरंतर यूवी एक्सपोज़र की जाँच करें। कठोर औद्योगिक रसायनों की उपस्थिति का मूल्यांकन करें। निर्धारित करें कि मानक सिंथेटिक रबर कवर आपकी आवश्यकताओं के लिए काम करता है या नहीं। कभी-कभी, आपको इसके बजाय एक अति-घर्षण-प्रतिरोधी कवर की आवश्यकता होती है। उच्च-घर्षण कवर विशेष पॉलिमर मिश्रणों का उपयोग करते हैं। ये सख्त कवर माध्यमिक सुरक्षात्मक आस्तीन की आवश्यकता को समाप्त करते हैं। वे अंतिम स्थापना के दौरान महत्वपूर्ण समय बचाते हैं।
विक्रेता मूल्यांकन मानदंड
सही सप्लायर चुनना उतना ही महत्वपूर्ण है जितना सही माप करना। पूरी तरह से पारदर्शी विनिर्माण आपूर्तिकर्ताओं की तलाश करें। उन्हें स्पष्ट, सुलभ तकनीकी डेटा शीट (टीडीएस) प्रदान करनी होगी। उनसे उनकी सभी फिटिंग के लिए सटीक सी-आयाम चार्ट मांगें। इष्टतम सुरक्षा सुनिश्चित करने के लिए बैच-परीक्षणित असेंबली की मांग करें। विश्वसनीय विक्रेता अपने उत्पादों पर नियमित आवेग परीक्षण करते हैं। आवेग परीक्षण तीव्र दबाव परिवर्तन के तहत दीर्घकालिक स्थायित्व की पुष्टि करता है। उन विक्रेताओं से बचें जो विस्तृत क्रिम्प विशिष्टताओं को साझा करने से इनकार करते हैं।
निष्कर्ष
सटीक माप एक सुरक्षित, विश्वसनीय प्रणाली की सच्ची नींव बनाता है। रिसाव-मुक्त हाइड्रोलिक्स को हर एक कदम पर पूर्ण सटीकता की आवश्यकता होती है। आंतरिक व्यास, कट-ऑफ कारकों और रूटिंग भौतिकी में महारत हासिल करने से सक्रिय रूप से महंगा डाउनटाइम कम हो जाता है। उचित रूप से मापी गई असेंबली कठोर परिचालन वातावरण में आसानी से जीवित रहती है।
हम अनुशंसा करते हैं कि आज ही किसी प्रमाणित द्रव ऊर्जा विशेषज्ञ से परामर्श लें। किसी भी थोक स्टॉक को काटने से पहले आपको हमेशा निर्माता आकार चार्ट का उपयोग करना चाहिए। कस्टम-क्रिम्प्ड असेंबलियों का ऑर्डर देने से पहले अपने सभी भौतिक मापों को दो बार सत्यापित करें। आज की सटीकता कल होने वाली भयावह विफलता को रोकती है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: मैं जली हुई या क्षतिग्रस्त हाइड्रोलिक नली को कैसे मापूं?
उत्तर: यदि क्षतिग्रस्त भाग फैला हुआ या विकृत है तो उसे मापें नहीं। इसके बजाय मशीन पर सटीक रूटिंग पथ को मापें। वैकल्पिक रूप से, टूटे हुए टुकड़ों को एक सपाट सतह पर इकट्ठा करें। इससे आपको मूल समग्र लंबाई (OAL) का अनुमान लगाने में मदद मिलती है। प्रतिस्थापन स्टॉक को काटने से पहले हमेशा सुनिश्चित करें कि आप संलग्न फिटिंग के सी-आयामों को सत्यापित कर लें।
प्रश्न: क्या मैं सिंगल वायर ब्रेडेड हाइड्रोलिक नली पर किसी भी ब्रांड की फिटिंग का उपयोग कर सकता हूं?
उत्तर: नहीं। मिक्सिंग होज़ और फिटिंग ब्रांड तुरंत वारंटी समाप्त कर देते हैं। यह एक गंभीर सुरक्षा जोखिम भी पैदा करता है। दीवार की मोटाई और क्रिम्प विशिष्टताएँ निर्माता के अनुसार काफी भिन्न होती हैं। अधिकतम सिस्टम दबाव के तहत सुरक्षित, रिसाव-मुक्त क्रिंप की गारंटी के लिए हमेशा अपने विशिष्ट नली ब्रांड के लिए स्पष्ट रूप से क्रॉस-प्रमाणित फिटिंग का उपयोग करें।
प्रश्न: दबाव में नली के संकुचन को ध्यान में रखते हुए मुझे कितनी लंबाई जोड़नी चाहिए?
उत्तर: यहां एक सामान्य उद्योग नियम लागू होता है। कुल लंबाई में 4% तक संकुचन की अनुमति दें। आपको 2% तक बढ़ाव का भी हिसाब रखना चाहिए। यह आयामी परिवर्तन तब होता है जब नली अपने अधिकतम कामकाजी दबाव तक पहुंच जाती है। हमेशा सुनिश्चित करें कि आपके अंतिम माप में अक्षीय तनाव को रोकने के लिए पर्याप्त स्लैक शामिल हो।