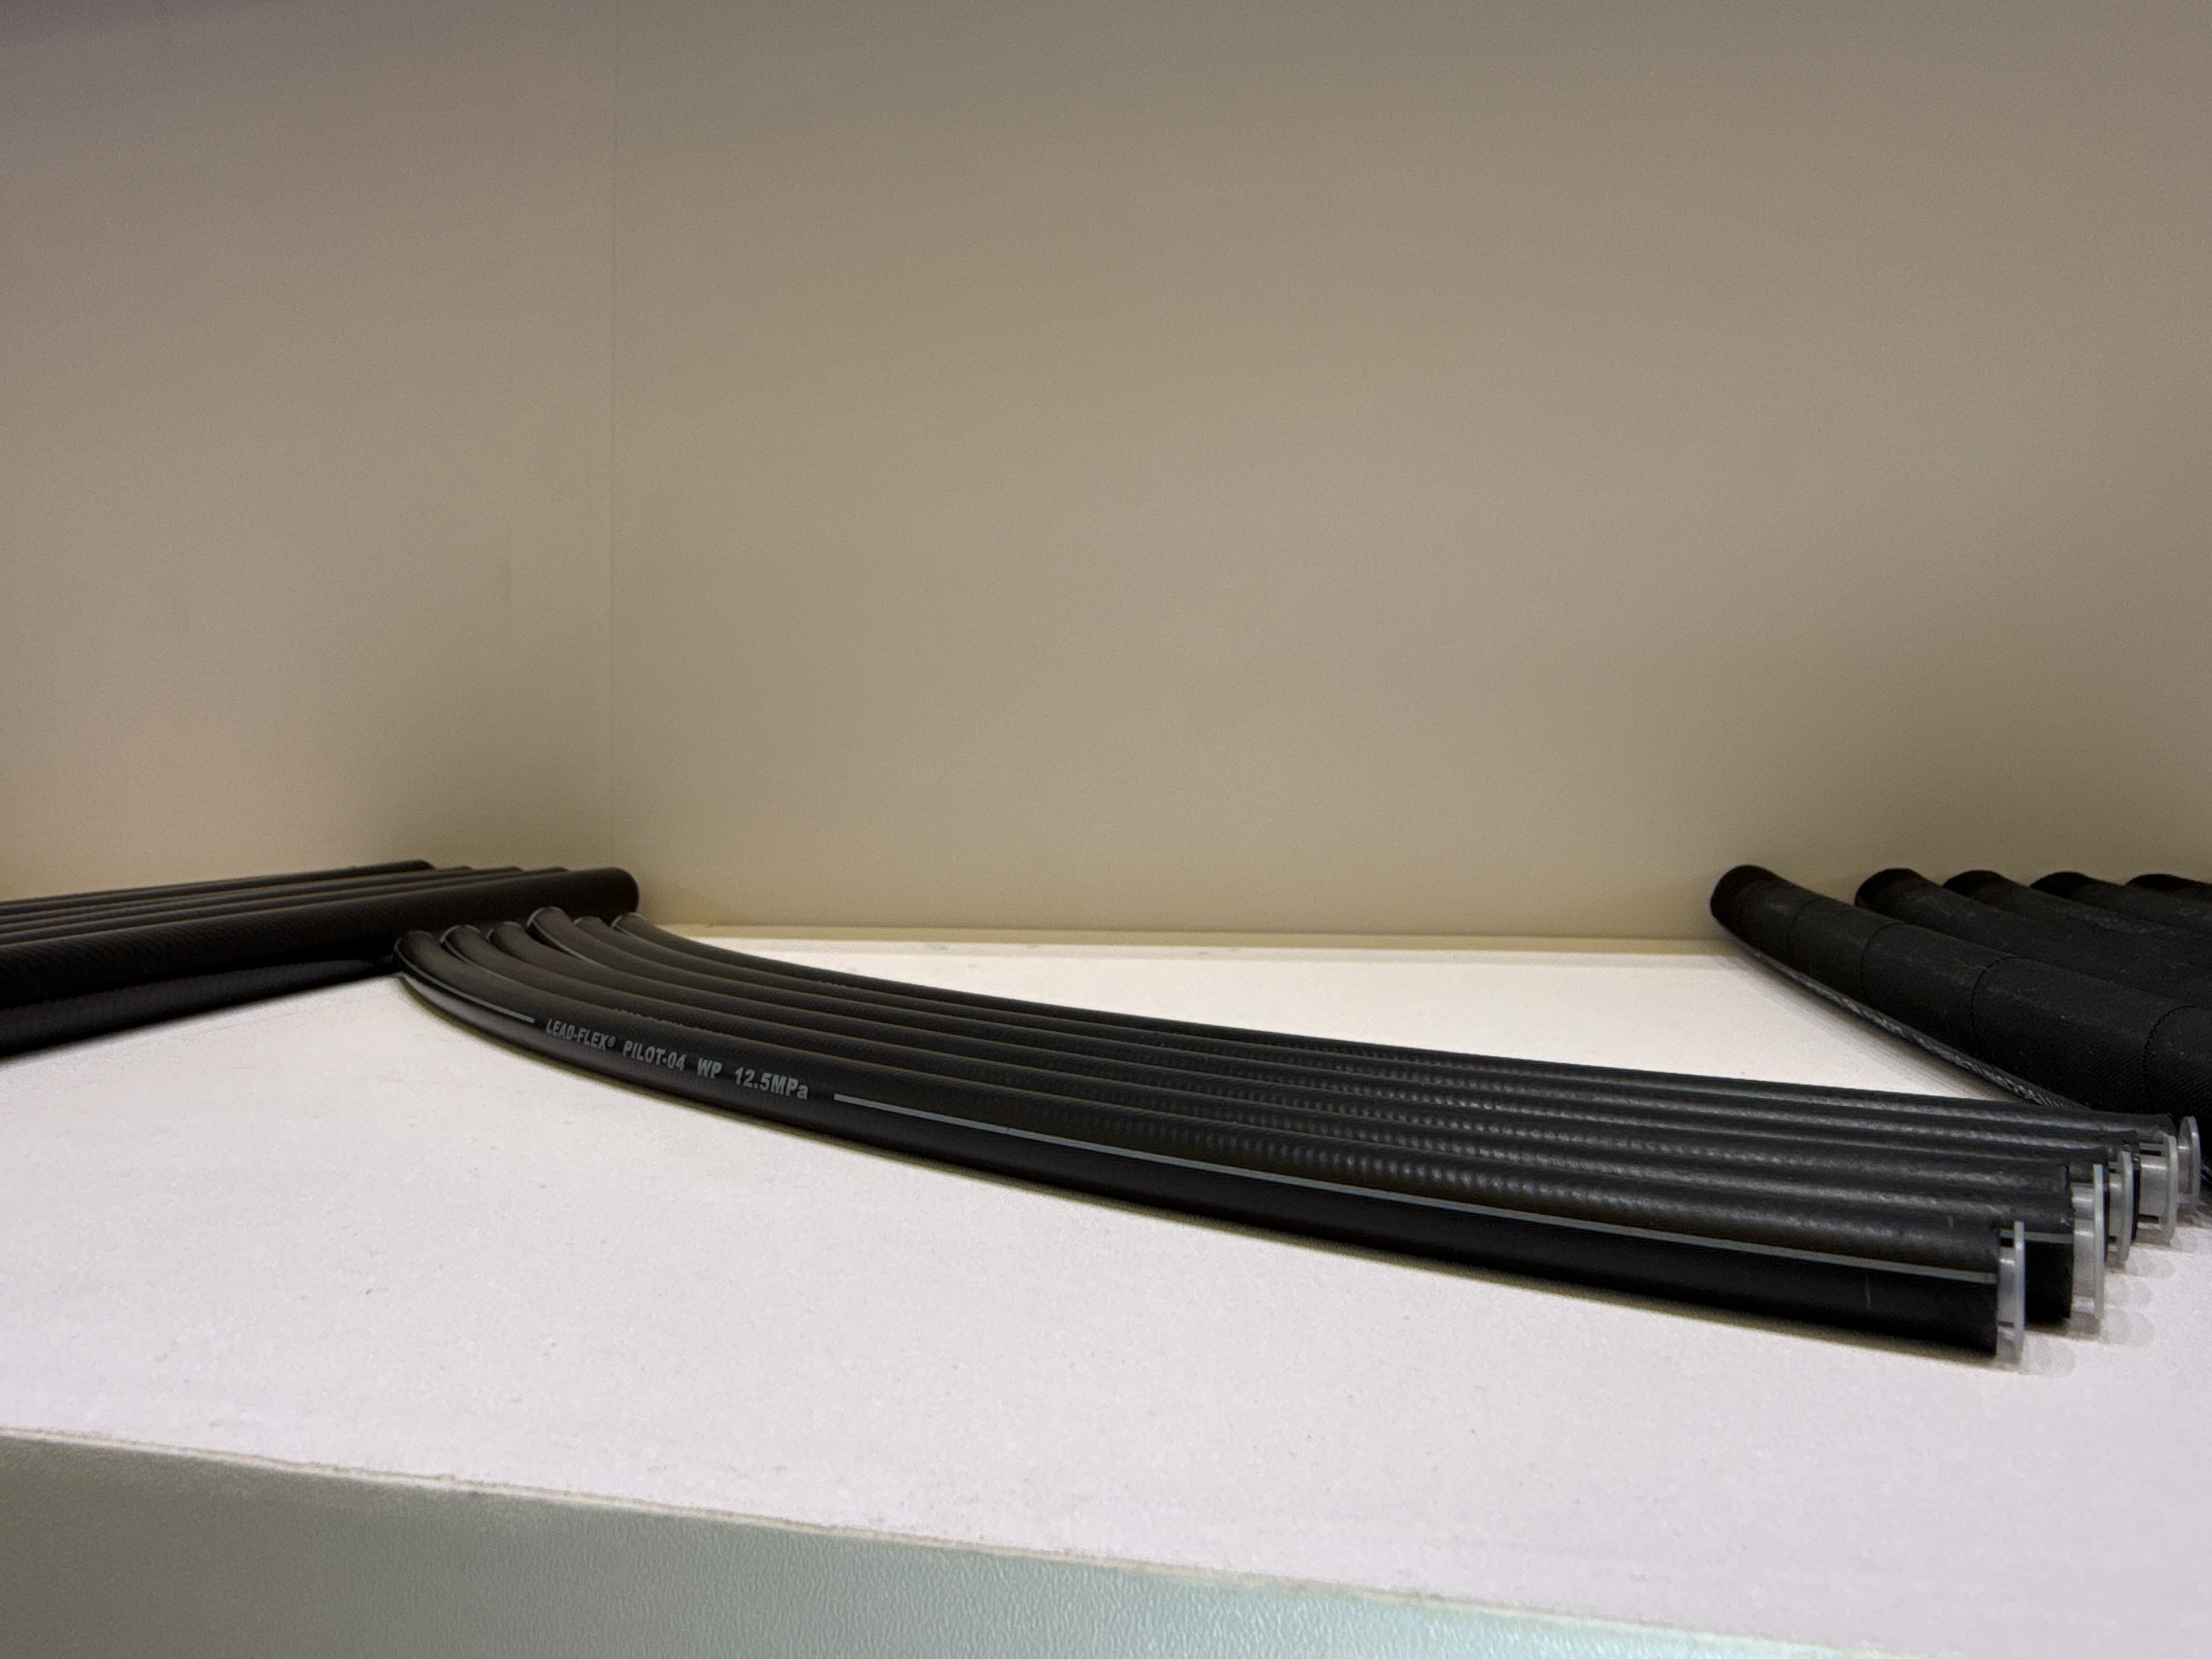
பைலட் ஹைட்ராலிக் கோடுகள் நவீன கனரக இயந்திரங்களின் முக்கியமான நரம்பு மண்டலமாக செயல்படுகின்றன. அவற்றை தவறாக அளவிடுவது மந்தமான கட்டுப்பாட்டு பதில்கள், உள்ளூர்மயமாக்கப்பட்ட வெப்ப உருவாக்கம் மற்றும் கணிக்க முடியாத வால்வு செயல்பாட்டிற்கு வழிவகுக்கிறது. இது தேவைப்படும் வேலைத் தளங்களில் குறிப்பிடத்தக்க செயல்பாட்டு அபாயங்கள் மற்றும் திறமையின்மைகளை உருவாக்குகிறது. முதன்மை மின் குழாய்கள் பாரிய உருளைகளை இயக்க அதிக அளவு திரவ ஓட்டத்திற்கு முன்னுரிமை அளிக்கின்றன. மாறாக, ஏ பைலட் கட்டுப்பாட்டு ஹைட்ராலிக் குழாய் விரைவான, துல்லியமான அழுத்த சமிக்ஞை பரிமாற்றத்திற்கு முன்னுரிமை அளிக்கிறது. ஆபரேட்டரின் கேபின் ஜாய்ஸ்டிக் மற்றும் பிரதான கட்டுப்பாட்டு வால்வு வங்கிக்கு இடையே உடனடி, நம்பகமான தொடர்பு தேவை. இந்த அமைப்புகளுக்கான சரியான உள் விட்டம் (ஐடி) துளை அளவைக் குறிப்பிட தெளிவான பொறியியல் அளவுகோல்களை நிறுவுவோம். திரவ இயக்கவியலை எவ்வாறு சமன் செய்வது, உடல் ரூட்டிங் கட்டுப்பாடுகளை வழிநடத்துவது மற்றும் OEM சகிப்புத்தன்மையுடன் கண்டிப்பாக இணங்குவதை உறுதி செய்வது எப்படி என்பதை நீங்கள் கற்றுக் கொள்வீர்கள். துல்லியமான பரிமாணங்களைத் தேர்ந்தெடுப்பது செயல்பாட்டுத் துல்லியத்திற்கு உத்தரவாதம் அளிக்கிறது, ஆபரேட்டர் சோர்வைக் குறைக்கிறது மற்றும் கணினியின் ஆயுளை நீட்டிக்கிறது.
முக்கிய எடுக்கப்பட்டவை
பைலட் ஹைட்ராலிக் குழல்களுக்கு பொதுவாக சிறிய துளை அளவுகள் தேவைப்படுகின்றன-பொதுவாக 1/4-இன்ச் (-4 டேஷ்) அல்லது 3/8-இன்ச் (-6 டேஷ்) உள்ளே விட்டம் (ஐடி).
துளையின் அளவைக் குறைப்பது அதிகப்படியான அழுத்தக் குறைவை ஏற்படுத்துகிறது, இது மெதுவான இணைப்பு பதில்கள் மற்றும் வெப்ப உருவாக்கத்திற்கு வழிவகுக்கிறது.
துளையை பெரிதாக்குவது தேவையற்ற எடையை சேர்க்கிறது, இறுக்கமான இடங்களில் ரூட்டிங் சிக்கலாக்குகிறது, மேலும் சிக்னல் பரிமாற்றத்தில் ஓரளவு தாமதத்தை உருவாக்கலாம்.
இறுக்கமான வளைவு ஆரங்களை நிர்வகிப்பதற்கு, கச்சிதமான ஒற்றை கம்பி ஹைட்ராலிக் ஹோஸ் போன்ற நெகிழ்வான, அதிக நீடித்த கட்டுமானத்துடன் துல்லியமான ஐடி பரிமாணங்களை உகந்த விவரக்குறிப்பு சமநிலைப்படுத்துகிறது.
பைலட் கண்ட்ரோல் ஹைட்ராலிக் ஹோஸின் பொறியியல் செயல்பாடு
பவர் லைன்களுக்கும் பைலட் லைன்களுக்கும் இடையே உள்ள அடிப்படை வேறுபாட்டை வரையறுப்பது முறையான சிஸ்டம் வடிவமைப்பிற்கு முக்கியமானது. பவர் லைன்கள் பூம் சிலிண்டர்கள் அல்லது டிராக் மோட்டார்கள் போன்ற பாரிய வெளிப்புற கூறுகளை செயல்படுத்துகின்றன. உடல் வேலைகளைச் செய்ய அதிக வேகத்தில் நகரும் பெரிய திரவ அளவுகள் தேவைப்படுகின்றன. பைலட் கோடுகள் முற்றிலும் மாறுபட்ட, மிகவும் சிறப்பு வாய்ந்த வேலையைச் செய்கின்றன. அவை சிறிய உலோக ஸ்பூல்களை திசைக் கட்டுப்பாட்டு வால்வுகளுக்குள் மாற்றுகின்றன. ஒரு யோசி பைலட் ஹைட்ராலிக் ஹோஸ் ஒரு கனரக மின் கம்பியைக் காட்டிலும் அதிவேக தொடர்பு கேபிள். இது ஒரு ஆபரேட்டரின் இயற்பியல் கட்டளையை ஹைட்ராலிக் கட்டளையாக அனுப்புகிறது.
பைலட் அமைப்புகள் முக்கிய கணினி ஓட்ட விகிதங்களில் ஒரு சிறிய பகுதியிலேயே செயல்படுகின்றன. அவை பொதுவாக நிமிடத்திற்கு 5 கேலன்கள் (GPM) க்கும் குறைவாகவும், பெரும்பாலும் 2 GPM க்கும் குறைவாகவும் இயங்கும். இருப்பினும், அவை சரியாகச் செயல்பட உடனடி அழுத்த உறுதிப்படுத்தல் தேவைப்படுகிறது. நீங்கள் ஒரு ஜாய்ஸ்டிக்கை நகர்த்தும்போது, பைலட் திரவம் அதன் இலக்கு இயக்க அழுத்தத்தை உடனடியாக அடைய வேண்டும். இது உடனடியாக முக்கிய வால்வு ஸ்பூலை அதன் உள் திரும்பும் வசந்தத்திற்கு எதிராக மாற்றுகிறது.
திரவ நெடுவரிசை இயக்கத்தின் இயற்பியல் உங்கள் துளை அளவு தேர்வை ஆணையிடுகிறது. ஒரு பெரிய துளை அதிக அளவு ஹைட்ராலிக் எண்ணெயைக் கொண்டுள்ளது. பைலட் பம்ப் இந்த கூடுதல் உள் இடத்தை நிரப்ப வேண்டும் மற்றும் வால்வு முடிவில் அழுத்தம் உருவாகும் முன் திரவத்தை சிறிது சுருக்க வேண்டும். இது ஜாய்ஸ்டிக் பதிலில் மைக்ரோ-தாமதத்தை ஏற்படுத்துகிறது, இதனால் இயந்திரம் தாமதமாக உணர்கிறது. மாறாக, அதிக இறுக்கமான துளை திரவ இயக்கத்தை பெரிதும் கட்டுப்படுத்துகிறது. இது பிரஷர் சிக்னலை முழுவதுமாக முடக்குகிறது, இதனால் இயந்திரம் சிறிய ஜாய்ஸ்டிக் உள்ளீடுகளை புறக்கணிக்கிறது.
நிலையான துளை அளவுகள் மற்றும் கோடு அளவு அமைப்பு
திரவ ஆற்றல் தொழிற்துறையானது குழாய் உள்ளே விட்டம் அளவிட கோடு முறையைப் பயன்படுத்துகிறது. இந்த அமைப்பு உள் விட்டத்தை (ஐடி) ஒரு அங்குலத்தின் 1/16 பங்கு அதிகரிப்பில் அளவிடுகிறது. A -4 குழாய் 4/16-inch அளவீட்டைக் குறிக்கிறது. இது 1/4 இன்ச் அல்லது தோராயமாக 6.4 மிமீ வரை எளிதாக்குகிறது. உலகளாவிய இணக்கத்தன்மையை உறுதி செய்வதற்காக, அனைத்து பைலட் லைன் விவரக்குறிப்புகளிலும் இந்த தரப்படுத்தப்பட்ட அமைப்பை நாங்கள் உலகளாவிய அளவில் பயன்படுத்துகிறோம்.
பெரும்பாலான பைலட் பயன்பாடுகளுக்கு 1/4-அங்குல துளை முழுமையான தொழில்துறை அடிப்படையாக உள்ளது. இது விரைவான அழுத்தத்திற்கான சிறந்த உள் திரவ அளவை வழங்குகிறது. இது கேபினில் இருந்து கட்டுப்பாட்டு தொகுதிக்கு சிறந்த அழுத்த பரிமாற்ற வேகத்தை வழங்குகிறது. மேலும், சிறிய வெளிப்புற விட்டம், தடைபட்ட ஆபரேட்டர் கேபின்கள் மற்றும் இறுக்கமான தரை பேனல்களுக்குள் விதிவிலக்கான ரூட்டிங் நெகிழ்வுத்தன்மையை வழங்குகிறது.
சில நேரங்களில் நீங்கள் இந்த நிலையான அடிப்படையிலிருந்து விலக வேண்டும். பெரிய அகழ்வாராய்ச்சிகள், வனவியல் உபகரணங்கள், அல்லது நீட்டிக்கப்பட்ட இயந்திரங்கள் ஏற்றம் ஆகியவற்றிற்கு கணிசமாக நீண்ட குழாய் ஓட்டம் தேவைப்படுகிறது. இந்த அதிக தூரங்களுக்கு ஹைட்ராலிக் திரவத்தை நகர்த்துவது உள் திரவ உராய்வை அதிவேகமாக அதிகரிக்கிறது. இந்த குறிப்பிட்ட சூழ்நிலைகளில், 3/8-இன்ச் ஐடிக்கு (தோராயமாக 9.5 மிமீ) சமமான -6 அளவுக்கு நாங்கள் முன்னேறுகிறோம். இந்த அளவு அதிகரிப்பு, தூரத்தில் உராய்வு தூண்டப்பட்ட அழுத்தம் வீழ்ச்சியை வெற்றிகரமாக குறைக்கிறது.
உள் மற்றும் வெளிப்புற விட்டம் ஆகியவற்றிற்கான உற்பத்தி சகிப்புத்தன்மை நம்பமுடியாத அளவிற்கு கண்டிப்பாக இருக்க வேண்டும். மிதமான அழுத்தங்களில் சரியாக மூடுவதற்கு பைலட் பொருத்துதல்கள் தீவிர துல்லியத்தை கோருகின்றன. ஒரு ஹோஸ் ஐடி ஏற்றுக்கொள்ளப்பட்ட ISO அல்லது SAE சகிப்புத்தன்மையை விட சற்று கூட மாறினால், நீங்கள் முறையற்ற கிரிம்பிங் ஆபத்தில் இருக்கிறீர்கள். இது அழுகை கசிவுக்கு வழிவகுக்கும் அல்லது அழுத்தம் கூர்முனைகளின் போது அதிக துல்லியமான பைலட் பொருத்துதல்களை முழுவதுமாக ஊதிவிடும்.
அழுத்தம் குறைதல் மற்றும் கட்டுப்பாட்டின் பொறுப்புணர்வை பகுப்பாய்வு செய்தல்
பிஸியான நெடுஞ்சாலையில் ஒரு குறைவான துவாரம், போக்குவரத்து இடையூறு போல் செயல்படுகிறது. எண்ணெய் அதன் குறுகிய பாதை வழியாக செல்லும்போது அது பாரிய திரவ உராய்வை உருவாக்குகிறது. இந்த உள் உராய்வு, பிரதான ஸ்பூல் வால்வை அடையும் முன் பைலட் அழுத்தத்தை வெகுவாகக் குறைக்கிறது. இதன் விளைவாக, முக்கிய வால்வு மெதுவாக அல்லது சில நேரங்களில் முழுமையடையாமல் மாறுகிறது. ஆபரேட்டர்கள் இதை நேரடியாக மந்தமான, பதிலளிக்காத இணைப்பு இயக்கங்களாக அனுபவிக்கின்றனர். ஒரு வாளி மிக மெதுவாக சுருண்டு போகலாம் அல்லது ஸ்விங் மோட்டார் ஈடுபடுவதற்கு முன் தயங்கலாம்.
கட்டுப்படுத்தப்பட்ட திரவ ஓட்டம் செயல்பாட்டு சமிக்ஞைகளை தாமதப்படுத்துவதை விட அதிகம் செய்கிறது. கட்டுப்படுத்தப்பட்ட, குறைவான துளை மூலம் பைலட் திரவத்தை கட்டாயப்படுத்துவது, தீவிரமான உள்ளூர் வெப்பத்தை உருவாக்குகிறது. வெட்டு உராய்வு காரணமாக ஹைட்ராலிக் எண்ணெய் வெப்பநிலை கட்டுப்பாட்டு புள்ளியில் வேகமாக அதிகரிக்கிறது. இந்த நிலையான வெப்ப அழுத்தம் உள் செயற்கை ரப்பர் குழாய் பொருளை முன்கூட்டியே சிதைக்கிறது. காலப்போக்கில், ரப்பர் கடினமாகிறது, விரிசல் ஏற்படுகிறது மற்றும் உணர்திறன் பைலட் சுற்றுக்குள் உடல் மாசுபாட்டை அறிமுகப்படுத்துகிறது.
உங்கள் துளை அளவு வர்த்தக-ஆஃப்களை இறுதி செய்யும் போது நீங்கள் பல மாறிகளில் காரணியாக இருக்க வேண்டும். கட்டமைக்கப்பட்ட கணக்கீட்டு அணுகுமுறையைப் பின்பற்றுவதன் மூலம் நீங்கள் உகந்த அளவை மதிப்பிடலாம்:
மொத்த குழாய் நீளத்தை தீர்மானிக்கவும்: பைலட் கன்ட்ரோலரிலிருந்து திசை வால்வுக்கான சரியான தூரத்தை அளவிடவும். 15 அடிக்கு மேல் ஓடினால், அளவை அதிகரிக்க வேண்டும்.
திரவ பாகுத்தன்மையை மதிப்பிடுக: நிலையான இயக்க வெப்பநிலையை அடையாளம் காணவும். குளிர் சூழல்கள் ஹைட்ராலிக் எண்ணெயை தடிமனாக்குகிறது, பாகுத்தன்மை மற்றும் உராய்வு அதிகரிக்கிறது.
வால்வு ஸ்பூல் எதிர்ப்பை மதிப்பிடவும்: பிரதான திசை வால்வை முழுமையாக மாற்றுவதற்கு தேவையான பைலட் அழுத்தத்திற்கான OEM விவரக்குறிப்புகளைச் சரிபார்க்கவும்.
ஏற்றுக்கொள்ளக்கூடிய அழுத்தம் வீழ்ச்சியைக் கணக்கிடுங்கள்: கோட்டின் முடிவில் உள்ள அழுத்தம் குளிர்ந்த தொடக்க நிலைகளில் கூட, வால்வின் குறைந்தபட்ச செயல்பாட்டு வரம்புக்கு மேல் இருப்பதை உறுதி செய்யவும்.
பைலட் சிஸ்டம் போர் அளவு டிரேட்-ஆஃப் பகுப்பாய்வு
வடிவமைப்பு காரணி
-4 கோடு (1/4' ஐடி) தாக்கம்
-6 கோடு (3/8' ஐடி) தாக்கம்
அழுத்தம் குறைதல்
நீண்ட தூரத்திற்கு அதிக எதிர்ப்பு
நீண்ட தூரத்திற்கு குறைந்தபட்ச எதிர்ப்பு
சிக்னல் வேகம்
வேகமான, மிருதுவான ஆபரேட்டர் மறுமொழி நேரம்
ஒலி அளவு காரணமாக சிறிய மைக்ரோ-தாமதங்கள் சாத்தியமாகும்
ரூட்டிங் நெகிழ்வுத்தன்மை
இறுக்கமான அறைகளுக்கு சிறந்த வளைவு ஆரம்
மிதமான வளைவு ஆரம், கடினமான கையாளுதல்
வெப்ப உருவாக்கம்
திரவ ஓட்டம் கட்டுப்படுத்தப்பட்டால் அதிக ஆபத்து
உள்ளூர் உராய்வு வெப்பத்தின் குறைந்த ஆபத்து
பைலட் பயன்பாடுகளுக்கான குழாய் கட்டுமானத்தை மதிப்பீடு செய்தல்
பைலட் கோடுகள் மிருகத்தனமான இறுக்கமான, சிக்கலான இடங்களுக்குச் செல்ல வேண்டும். அவை அடர்த்தியாக நிரம்பிய இயந்திர அறைகள் வழியாக பாம்புகள், பெடல்களின் கீழ் பாதை மற்றும் அடர்த்தியான, பல-போர்ட் வால்வு பன்மடங்குகளை சுற்றி வருகின்றன. எனவே, தேர்வுச் செயல்பாட்டின் போது மாறும் வளைவு ஆரம் மிகவும் முக்கியமான மதிப்பீட்டு அளவீடாக மாறுகிறது. இறுக்கமான, பருமனான குழல்களை பொருத்தி இணைப்புகளை அழுத்தாமல் அல்லது அழுத்தாமல் போதுமான அளவு இறுக்கமாக வளைக்காது.
ஏ சிறிய ஒற்றை கம்பி ஹைட்ராலிக் குழாய் இந்த குறிப்பிட்ட ரூட்டிங் சவால்களை செய்தபின் சந்திக்கிறது. EN857 1SC போன்ற தொழில் விவரக்குறிப்புகள் வலிமை மற்றும் சுறுசுறுப்பின் சிறந்த சமநிலையை வழங்குகின்றன. அவை குறிப்பாக இலகுரக மற்றும் நம்பமுடியாத நெகிழ்வானவை, இறுக்கமான நிறுவல் ஆரங்களை அனுமதிக்கிறது. பொதுவாக 300 மற்றும் 1,000 PSI க்கு இடையில் இயங்கும் நிலையான பைலட் அமைப்பு அழுத்தங்களையும் அவை எளிதாகக் கையாளுகின்றன, இருப்பினும் இந்த குழல்கள் பெரும்பாலும் அதிகபட்ச மதிப்பீடுகள் 3,000 PSI வரை இருக்கும்.
சில பைலட் அமைப்புகள் ரூட்டிங் சேனல்கள் அல்லது வெளிப்புற பன்மடங்குகளை அதிக ஓட்டம் பிரதான அழுத்தக் கோடுகளுடன் பகிர்ந்து கொள்கின்றன. இந்த வெளிப்படும் பகுதிகள் பைலட் கோடுகளை கடுமையான வெளிப்புற இயந்திர சிராய்ப்பு, பறக்கும் குப்பைகள் மற்றும் திடீர் அருகிலுள்ள அழுத்த கூர்முனைக்கு உட்படுத்துகின்றன. இந்த ஆக்கிரமிப்பு சூழல்களில், நீங்கள் உடனடியாக a க்கு மேம்படுத்த வேண்டும் உயர் அழுத்த எஃகு கம்பி பின்னப்பட்ட குழாய் . இரண்டு கம்பி (2SN) கட்டுமானமானது அத்தியாவசிய கட்டமைப்புக் கவசத்தை வழங்குகிறது, நசுக்கும் தாக்கங்கள் மற்றும் சிராய்ப்பு உடைகள் வரியை அழிக்காமல் தடுக்கிறது.
உங்கள் மதிப்பீட்டின் போது வெளிப்புற அட்டைப் பொருளைப் புறக்கணிக்காதீர்கள். இயக்க சூழலின் அடிப்படையில் கண்டிப்பாக ஜாக்கெட் பொருளை நீங்கள் தேர்ந்தெடுக்க வேண்டும்:
நிலையான செயற்கை ரப்பர்: புற ஊதா மற்றும் சிராய்ப்பு அபாயங்கள் மிகக் குறைவாக இருக்கும் பாதுகாக்கப்பட்ட உள் கேபின் ரூட்டிங்கிற்கு ஏற்றது.
மூடப்பட்ட கவர்: ஸ்டாண்டர்ட் அண்டர்-ஹூட் உபகரண ரூட்டிங்கிற்கு சற்று சிறந்த பிடியையும் பாரம்பரிய நீடித்து நிலையையும் வழங்குகிறது.
UHMWPE (அல்ட்ரா-ஹை மாலிகுலர் வெயிட் பாலிஎதிலீன்): சேஸ் ஸ்டீல், கான்கிரீட் அல்லது பிற குழல்களுக்கு எதிராக குழல்களை தொடர்ந்து தேய்க்கும் இடங்களில் கடுமையாக பரிந்துரைக்கப்படுகிறது. இந்த ஜாக்கெட் முன்கூட்டிய வெளிப்புற உடைகளைத் தடுக்கிறது.
நடைமுறைப்படுத்தல் அபாயங்கள், பொருத்துதல்கள் மற்றும் ரோல்அவுட் பரிசீலனைகள்
தவறான பொருத்துதல்களுடன் பொருத்தமற்ற துளை அளவுகள் பேரழிவுகரமான கள தோல்விகளை ஏற்படுத்துகின்றன. பைலட் அமைப்புகள் மிதமான அழுத்தத்தில் இயங்குகின்றன, ஆனால் அவை ப்ளோ-ஆஃப்களிலிருந்து விடுபடாது. குறைந்த அழுத்த புஷ்-லாக் அமைப்புகள் குறைந்த அழுத்த பைலட் ரிட்டர்ன்களை பாதுகாப்பாக கையாளலாம். இருப்பினும், முதன்மை அழுத்த பைலட் வரிகளுக்கு கண்டிப்பாக பாரம்பரிய, நிரந்தரமாக முடங்கிய பொருத்துதல்கள் தேவை. நிரந்தர இயந்திர முத்திரையை உறுதிப்படுத்த, நீங்கள் தேர்ந்தெடுத்த குழாய் உள் விட்டத்திற்கான உற்பத்தியாளரின் குறிப்பிட்ட கிரிம்ப் விட்டம் விவரக்குறிப்புகளை எப்போதும் சரிபார்க்கவும்.
பைலட் கட்டுப்பாட்டு வால்வுகள் நம்பமுடியாத இறுக்கமான உள் ஸ்பூல் சகிப்புத்தன்மையைக் கொண்டுள்ளன, அவை பெரும்பாலும் மைக்ரான்களில் அளவிடப்படுகின்றன. இதன் காரணமாக, அவை நுண்ணிய குப்பைகளுக்கு அதிக உணர்திறன் கொண்டவை. மொத்த குழல்களை அளவு குறைக்கும் போது, சிராய்ப்பு தூசி மற்றும் ரப்பர் துகள்கள் தவிர்க்க முடியாமல் துளைக்குள் நுழைகிறது. ஏதேனும் பொருத்துதல்களை இணைக்கும் முன், புதிதாக வெட்டப்பட்ட குழாயை ஒரு சிறப்பு நியூமேடிக் கிளீனிங் எறிபொருளைக் கொண்டு நன்கு சுத்தம் செய்ய வேண்டும். இந்த முக்கியமான தூய்மைப் படியைத் தவிர்ப்பது, சிராய்ப்புக் குப்பைகளை விலையுயர்ந்த பைலட் வால்வுகளுக்கு நேரடியாக அனுப்புகிறது, இதனால் அவை நெரிசல் அல்லது மதிப்பெண் பெறுகிறது.
காற்று ஒரு அமுக்கக்கூடிய வாயு, அதேசமயம் ஹைட்ராலிக் எண்ணெய் ஒரு அடக்க முடியாத திரவம். நிறுவலின் போது சிறிய துளை பைலட் குழல்களில் காற்றுப் பைகளை பொறித்தால், ஒவ்வொரு முறையும் நீங்கள் ஜாய்ஸ்டிக்கை நகர்த்தும்போது காற்று அழுத்துகிறது. திரவ இயக்க ஆற்றல் வால்வை மாற்றுவதை விட காற்று குமிழியை அழுத்துகிறது. இது கடுமையான பஞ்சுபோன்ற, கணிக்க முடியாத மற்றும் ஒழுங்கற்ற கட்டுப்பாட்டு நடத்தையை ஏற்படுத்துகிறது. மிருதுவான இயந்திரச் செயல்பாட்டை மீட்டெடுக்க ஏதேனும் கோடுகளை மாற்றிய பிறகு, பைலட் சர்க்யூட்டில் இருந்து அனைத்து சிக்கியுள்ள காற்றையும் மிகக் கவனமாக இரத்தம் செய்ய வேண்டும்.
முடிவுரை
சரியான பைலட் லைனைத் தேர்ந்தெடுப்பதற்கு, இயந்திரங்களின் பாதுகாப்பு மற்றும் செயல்திறனை உறுதி செய்வதற்காக கண்டிப்பான, தர்க்கரீதியான முன்னேற்றம் தேவை. முதலில், பைலட் சுற்றுக்கான சரியான OEM ஓட்டம் மற்றும் அழுத்தம் தேவைகளை அடையாளம் காணவும். அடுத்து, மொத்த குழாய் நீளம் மற்றும் உங்கள் இயக்க காலநிலையில் எதிர்பார்க்கப்படும் திரவ பாகுத்தன்மை ஆகியவற்றை காரணியாக்குவதன் மூலம் -4 அல்லது -6 கோடு அளவைத் தேர்ந்தெடுக்கவும். பின்னர், ரூட்டிங் இறுக்கத்தின் அடிப்படையில் உங்கள் உள் கட்டுமானத்தைத் தேர்ந்தெடுக்கவும். இறுக்கமான இடைவெளிகளுக்கு ஒரு நெகிழ்வான சிறிய ஒற்றை கம்பி அல்லது வெளிப்படும் பகுதிகளுக்கு ஒரு முரட்டுத்தனமான நிலையான இரண்டு கம்பி பின்னல் நோக்கி சாய்ந்து கொள்ளுங்கள். இறுதியாக, கிரிம்பிங் செய்வதற்கு முன் பொருந்தக்கூடிய பொருந்தக்கூடிய தன்மையை கடுமையாக சரிபார்க்கவும்.
கனரக இயந்திரக் கட்டுப்பாடுகளைக் கையாளும் போது ஒருபோதும் யூகங்களை நம்ப வேண்டாம். ஒரு சிறந்த நடைமுறையாக, மாற்றுக் கூட்டங்களை ஆர்டர் செய்வதற்கு முன், துல்லியமான இயக்க அளவுருக்களுக்கான உபகரணங்களின் தொழிற்சாலை ஹைட்ராலிக் திட்டத்தைக் கலந்தாலோசிக்க உங்கள் பராமரிப்புக் குழுக்களை ஊக்குவிக்கவும். இந்தச் செயலில் உள்ள சரிபார்ப்புப் படிகளை மேற்கொள்வது, மென்மையான இயந்திரச் செயல்பாடு, வேகமான இணைப்புப் பதிலளிப்பு நேரங்கள் மற்றும் துறையில் குறைவான எதிர்பாராத முறிவுகளுக்கு உத்தரவாதம் அளிக்கிறது.
அடிக்கடி கேட்கப்படும் கேள்விகள்
கே: -4 (1/4') பைலட் லைனை மாற்ற, -6 (3/8') குழாய் பயன்படுத்தலாமா?
ப: இது பொதுவாக பரிந்துரைக்கப்படுவதில்லை. அளவை அதிகரிப்பது அழுத்தம் குறைவதைக் குறைக்கும் போது, அதிகரித்த உள் திரவ அளவு அமைப்பு இயக்கவியலை மாற்றுகிறது. இந்த கூடுதல் அளவு பைலட் சிக்னலின் நேரத்தையும் பதிலளிக்கும் தன்மையையும் மாற்றுகிறது. ஆபரேட்டர்கள் பெரும்பாலும் இதை பஞ்சுபோன்ற, துல்லியமற்ற அல்லது கவனிக்கத்தக்க தாமதமான ஜாய்ஸ்டிக் கட்டுப்பாடுகளாக அனுபவிக்கின்றனர். குறிப்பிட்ட நீண்ட கால பயன்பாடுகளுக்கு மறு-பொறியாக்கம் செய்யாத வரை எப்போதும் OEM துளை அளவுடன் ஒட்டிக்கொள்ளவும்.
ப: புஷ்-லாக் பொருத்துதல்கள் பொதுவாக 300 PSI இன் கீழ் குறைந்த அழுத்த பயன்பாடுகளுக்கு கண்டிப்பாக மதிப்பிடப்படுகின்றன. பல நவீன பைலட் அமைப்புகள் அதிக வரம்பில் இயங்குகின்றன, பெரும்பாலும் 300 முதல் 1,000 PSI வரை. இந்த அதிக வேலை அழுத்தங்கள் காரணமாக, மிகவும் பாதுகாப்பான crimped பொருத்துதல்கள் பயன்படுத்தி a உயர் அழுத்த ஸ்டீல் கம்பி பின்னப்பட்ட குழாய் முதன்மை பைலட் லைன்களுக்கான பாதுகாப்பான, தொழில்-தரமான நடைமுறையாக உள்ளது.
கே: பைலட் லைன்களுக்கான துளை அளவு முடிவை வெப்பநிலை எவ்வாறு பாதிக்கிறது?
A: மிகவும் குளிரான இயக்க சூழல்களில், ஹைட்ராலிக் திரவ பாகுத்தன்மை கணிசமாக அதிகரிக்கிறது. எண்ணெய் தடிமனாகவும் மந்தமாகவும் மாறும். தொடக்கத்தின் போது மந்தமான கட்டுப்பாடுகளைத் தடுக்க, சற்று பெரிய துளை அளவு அல்லது குறைந்த வெப்பநிலை நெகிழ்வுத்தன்மைக்காக வடிவமைக்கப்பட்ட ஒரு குழாய் தேவைப்படலாம். இந்த இடவசதி இல்லாமல், நிலையான சிறிய-துளை குழல்களுக்குள் உராய்வு காரணமாக குளிர், தடிமனான திரவம் கடுமையான அழுத்த வீழ்ச்சியை அனுபவிக்கிறது.